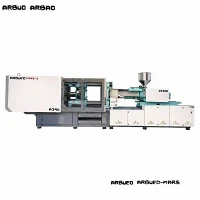
Брза-Машина за бризгање танких зидова{1}}
Високо{0}}брзо бризгање танких-зидних зидова захтева велику брзину убризгавања, брзо време хидрауличког одзива и максималну механичку крутост да би се попунили калупи са танким-одељцима пре него што се растопљени полимер замрзне. Стандардним хидрауличним машинама за бризгање често недостаје помоћ акумулатора, брзина одзива и крутост плоче потребне за паковање компоненти са дебљином зида испод 0,8 мм.
Ова-брзина танких-серија бризгања са танким зидовима интегрише хидраулички систем-потпомогнут акумулатором, серво{3}}електричне хибридне погоне и{4}}стезне структуре велике крутости. Конструисана за високо{6}}кавитационе калупе за паковање, медицинске материјале за једнократну употребу и контејнере са танким-зидовима, ова платформа обезбеђује брзину убризгавања до 800 мм/с, време сувог циклуса испод 1,8 секунди и прецизну контролу притиска за спречавање блица и кратких снимака.
Кључне спецификације
Испод су основне инжењерске спецификације за нашу стандардну -брзину танких{1}}платформа високе брзине. Специфичне вредности се могу конфигурисати на основу тежине ударца, димензија калупа и захтева времена циклуса.
|
Параметар |
Јединица |
Вредност / опсег |
|
Цлампинг Форце |
кН / тона |
2,600 - 5,500 кН (260Т - 550Т) |
|
Размак између полуге (В к В) |
мм |
580×580 до 880×880 |
|
Димензије плоче (В к В) |
мм |
850 к 850 до 1280 к 1280 |
|
Макс. Опен Строке |
мм |
520 - 850 |
|
Висина калупа (мин. - макс.) |
мм |
220 - 600 / 300 - 800 |
|
Брзина убризгавања |
мм/с |
350 - 800 (потпомогнут акумулатором) |
|
Време одговора на ињекцију |
мс |
<= 16 |
|
Пречник завртња |
мм |
38 - 65 (Л/Д однос: 22:1 до 24:1) |
|
Макс. Притисак убризгавања |
бар |
2,000 - 2,400 |
|
Време сувог циклуса (Еуромап 6) |
сец |
1.4 - 1.9 |
|
Тип системског погона |
- |
Серво{0}}Хидраулични хибрид + акумулатор азота |
|
Контролни систем |
- |
КЕБА / Тецхматион Хигх{0}}контролор брзине |
Кључне карактеристике
Систем за убризгавање акумулатора азота:Пружа тренутни проток уља-велике запремине да би одржао брзину убризгавања до 800 мм/с под екстремним противпритиском без пада притиска.
Затворена{0}}Серво контрола:Повратна информација-о положају и притиску у реалном времену преко-линеарних оптичких скала високе резолуције (резолуција 0,001 мм) и претварача притиска.
Кутија-Кутије велике крутости-Оквирна плоча:Анализа коначних елемената (ФЕА)-оптимизована структура плоче смањује деформацију испод максималне тонаже на мање од 0,05 мм, штитећи калупе са више-одубљења од неравномерног хабања и одвајања.
Уравнотежено убризгавање са два цилиндра:Двоструки цилиндри за убризгавање одржавају поравнање током{0}}брзине кретања унапред, елиминишући нагиб завртња и хабање заптивке.
Линеарне водилице на јединици за убризгавање:Вођице линеарног кретања са малим{0}}трењем смањују отпор током убризгавања великом-брзином, побољшавајући поновљивост положаја убризгавања на +/- 0.1 мм.
Независни дизајн хидрауличког кола: Паралелни хидраулични кругови омогућавају истовремено отварање/затварање калупа, померање ејектора и пластификацију, скраћујући укупно време циклуса за 15% - 20%.
Принцип рада и конфигурација машине
Високо{0}}брзо одливање танких{1}}зина се значајно разликује од стандардног калупа због термичких својстава танке пластике. Када растопљени полимер дође у контакт са хладним челиком у дебљини зида између 0,35 мм и 0,8 мм, кожа растопа се смрзава у року од милисекунди. Да би се шупљина калупа у потпуности попунила, фаза убризгавања мора да се заврши за 0,1 до 0,4 секунде под притисцима који достижу 2.200 бара.
Конфигурације језгра подсистема
Стезна јединица:
Кинематички систем са двоструким прекидачем у пет-тачака оптимизован за брзо отварање/затварање.
Аутоматски централизовани систем подмазивања надзире притисак уља и фреквенцију подмазивања на сваком споју клинова.
Диференцијално брзо{0}}коло за стезање за смањење времена циклуса сушења.
Јединица за убризгавање:
Нитрирани или би{0}}метални шраф дизајниран са профилом баријере и динамичком главом за мешање да се носи са високо-хомогенизацијом смицања без термичке деградације.
Висок{0}}пропорционални или серво вентил који контролише дистрибуцију уља директно на улазу у цилиндар за убризгавање.
Не-повратни вентил са керамичким прстеном или прстеном од легуре отпорног на хабање- који је пројектован да спречи повратни ток при убрзањима убризгавања до 10 г.
Хидраулична и погонска јединица:
Серво мотор са трајним магнетом упарен са унутрашњим зупчастим пумпама за уштеду енергије до 50% у поређењу са системима-фиксног померања.
Хидраулични акумулатори високог{0}}притиска унапред-напуњени гасом азота за снабдевање тренутне хидрауличке енергије током пуњења.
Филтрација уља до 3 микрона са интегрисаним хладњаком уља и-праћењем температуре/нивоа уља у реалном времену.
Специфичне техничке предности производа{0}
Ултра{0}}кратко време одзива на ињекцију (<= 16 ms)
Стандардним хидрауличним вентилима је потребно 40 - 80 мс за прелазак из неутралног у потпуно отворен. Ова јединица користи Моог/Рекротх серво вентиле високог{2}}реаговања у комбинацији са блиским-спојеним акумулаторским разводницима, постижући циљну брзину у року од 16 мс. Ово спречава пре{6}}смицање топљења и динамичке скокове притиска.
Смањена деформација плоче под великом тонажом
Неравномерна дистрибуција силе стезања изазива бљесак на средишњим шупљинама у алатима са великом-кавитацијом (нпр. контејнери за храну са 32-шупљинама или 48 шупљина). Изглед кутијасте плоче усмерава силе стезања директно иза области за монтажу калупа, одржавајући паралелност лица калупа под пуним оптерећењем стезања.
Термичка стабилност пластифицирања
Високе брзине ротације завртња могу да генеришу прекомерну топлоту од трења, сагоревајући осетљиве материјале као што су полипропилен (ПП) или полистирен (ПС). Специјализована геометрија завртња са баријером балансира механичко смицање и топлотну проводљивост, одржавајући варијацију температуре топљења унутар +/- 1.5 степени Ц током континуираних 24/7 циклуса.
Типичне апликације
Ова машинска платформа подржава-производњу великог обима у секторима који захтевају високу прецизност, нулту стопу кварова и брз континуирани рад:
Танка{0}}ембалажа за храну:
Округли и правоугаони контејнери (0,4 мм - 0.6 мм дебљине зида)
У-кошицама за јогурт са етикетирањем калупа (ИМЛ), кадама за сладолед и контејнерима за маргарин
Покварите{0}}чепове и затвараче за пиће
Медицински материјали за једнократну употребу:
Врхови за пипете (алат са више-шупљина високе{1}}прецизности)
Цијеви за шприцеве и шипке клипа
Епрувете за центрифугирање и тест кивете
Роба широке потрошње и електроника:
Прибор за јело за једнократну употребу (ножеви, виљушке, кашике са кратким циклусом испод 3,5 с)
Унутрашњи носачи оквира мобилног телефона и кућишта за батерије
Светловодне плоче и оптички оквири дисплеја
Компатибилност материјала
Танки{0}}ињектирање захтева смоле са високим вредностима индекса течења топљења (МФИ) како би се омогућио брз проток кроз уске канале шупљина:
Полипропилен (ПП):МФИ степен убризгавања 30 - 100 г/10 мин. Примарна смола за посуде за храну, ИМЛ амбалажу и чепове.
Полистирен (ГППС / ХИПС):Високе{0}}врсте протока за провидне шоље са танким{1}}зинама, прибор за јело и чврсту амбалажу.
Полиетилен (ХДПЕ / ЛЛДПЕ):Користи се за флексибилне затвараче, поклопце и индустријске каце{0}} са танким зидовима.
Поликарбонат (ПЦ) / АБС мешавине:Примењује се у танко{0}}инским електронским кућиштима која захтевају отпорност на пламен и високу отпорност на удар.
Полиетилен терефталат (ПЕТ):Специјализоване танкозидне{0}}преформе и специјализоване апликације за паковање.
Како одабрати / опције конфигурације
Избор тачне величине машине захтева процену запремине ударца, пројектоване површине, дебљине зида и дизајна калупа:
Формула за димензионисање силе стезања
Сила стезања (тоне)=[Пројектована површина делова + вођице (цм^2) к притисак шупљине (бар)] / 1000 к фактор сигурности (1.1 - 1.2)
Препоручена матрица конфигурације
|
Компонента / Захтев |
Стандард Пацкагинг |
Висока{0}}прецизна медицина |
ИМЛ интегрисана линија |
|
Брзина убризгавања |
500 - 600 мм/с |
400 - 500 мм/с |
600 - 800 мм/с |
|
Сцрев Типе |
Би{0}}метални нитрирани |
Нерђајући челик / хромиран |
ПП препречни завртањ{0}} |
|
Реадинесс Цлеанроом |
Стандард индустријски |
Компатибилан са ИСО класом 7/8 |
Затворено подручје стезања |
|
Интерфејс за аутоматизацију |
Еуромап 67 / СПИ |
Еуромап 67 / СПИ |
Еуромап 73 / Брзи-ИМЛ сигнал |
|
Акумулатори |
Једноструки / двоструки цилиндар |
Контролисана прецизност са два цилиндра |
Више{0}}акумулатор великог{1}}капацитета |
Производња и контрола квалитета
Свака машина пролази кроз строге структурне, машинске и оперативне провере пре испоруке:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[ЦММ верификација поравнања]
|
[Фабричко тестирање (ФАТ)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Кастинг и ослобађање од стреса:Оквири машина и плоче користе одливке од нодуларног гвожђа (КТ450-10) који су подвргнути природном и термичком старењу за ублажавање-напрезања како би се елиминисала унутрашња напрезања и спречиле дуготрајне деформације.
Прецизна обрада:Површине плоче и рупе за вођице за везице-машине се обрађују на 5-осним ЦНЦ порталним обрадним центрима у окружењу са контролисаном температуром.
Поравнавање ласерског интерферометра:Паралелност спојне шипке и равност плоче се верифицирају помоћу Ренисхав ласерских интерферометара како би се осигурала тачност унутар 0,03 мм.
72-часовно тестирање оптерећења:Склопљене машине изводе 72-континуални циклус сушења-и тест држања под притиском пратећи температуру уља, нивое вибрација и хидрауличку стабилност пре фабричког чишћења.
Прилагођавање и ОЕМ подршка
Да бисмо подржали специфичне захтеве производне линије и стандарде фабричке аутоматизације, нудимо техничке опције прилагођавања:
Опције грејања бурета:Керамичке траке за грејање, поклопци за грејање који{0}}штеде инфрацрвену енергију или системи индукционог грејања за брз термички одговор.
Продужени ход отварања калупа:Модификована кинематика пребацивања за дубоко-извлачење танких-контејнера или високих ИМЛ производа.
Специјализоване геометрије вијака:Прилагођени Л/Д односи и летови пројектовани за био-смоле (ПЛА), високо-напуњена једињења или ПЦР (после-рециклиране) мешавине.
Интегрисано хидраулично повлачење језгра:Програмабилна секвенцијална -кола за повлачење језгра интегрисана су директно у машински ПЛЦ.
Прилагођено означавање боја и бренда:Усклађеност боја са фабричким стандардима купаца и приватним ознакама ОЕМ-а за регионалне дистрибутере опреме.
Шта купци треба да обезбеде за понуду
Да бисте добили тачан технички предлог, процену подударања калупа и комерцијалну понуду, поделите следеће параметре пројекта:
Цртежи делова:2Д/3Д датотеке (СТЕП, ИГЕС или ПДФ) које указују на критичне димензије и минималну дебљину зида.
Спецификација смоле:Специфичан квалитет полимера, марка и индекс течења топљења (МФИ/МФР).
Детаљи калупа:
Број шупљина
Димензије калупа (дужина к ширина к висина) и тежина
Тип система врућих клизника (засун вентила или отворени спруд) и захтеви за електрично управљање капијом
Циљни излаз / време циклуса:Очекивана дневна количина производње или захтевани циљ сувог циклуса.
Захтеви за аутоматизацију:Потребе за интерфејсом за роботе за у-означавање калупа (ИМЛ), ручице за-улаз{2}} за вађење са стране или машине за паковање низводно.
ФАК
П: Како акумулатор{0}}потпомогнуто ињектирањем побољшава стопе успеха обликовања танких зидова-?
О: Акумулатори складиште хидрауличку енергију током фаза хлађења и пластифицирања и ослобађају је тренутно током убризгавања. Ово обезбеђује изузетно висок проток потребан за попуњавање танких шупљина у делићима секунде пре него што се полимер замрзне, спречавајући кратке ударце и структурно напрезање.
П: Да ли ова машина може да користи стандардне-делове за зид или опште калупе за бризгање?
О: Да. Контролни систем омогућава оператерима да онемогуће помоћ акумулатора или смање брзине убризгавања преко ХМИ екрана. Међутим, за стандардне делове са-дебљим зидовима у којима временима циклуса доминирају дуге фазе хлађења, стандардна серво-хидраулична машина је генерално исплативија-.
П: Која рутина одржавања је потребна за{0}}рад велике брзине?
О: Рад при великој{0}}брзини повећава хабање механичких спојева и хидрауличких заптивача. Одржавање укључује свакодневну проверу нивоа аутоматског уља за подмазивање, проверу чистоће хидрауличког уља (НАС класа 7 или боље) сваких 3 до 6 месеци, проверу притиска пуњења акумулатора азота сваких 6 месеци и проверу чахура за преклоп сваке године.
П: Да ли је контролер компатибилан са Индустри 4.0 и фабричким МЕС системима?
О: Да. Контролер подржава ОПЦ-УА и Еуромап 63/77 комуникационе протоколе. Параметри-у реалном времену-укључујући времена циклуса, криве притиска убризгавања, температурне профиле и историју аларма-могу да се извезу директно у ваш централни извршни систем.
Popularne oznake: машина за бризгање велике брзине са танким зидом, произвођачи, добављачи, фабрика у Кини