


Велике машине за бризгање
Велики произвођач машина за бризгање
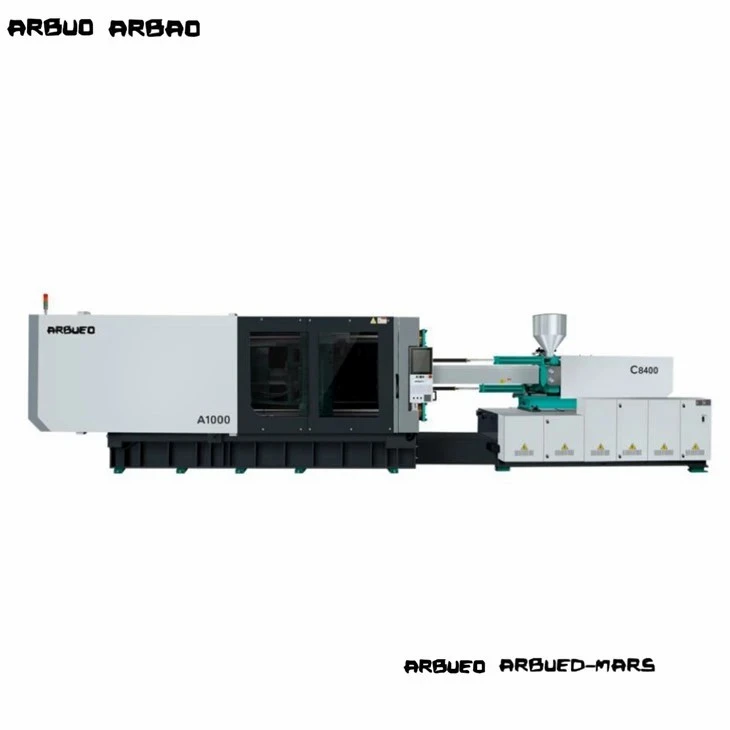
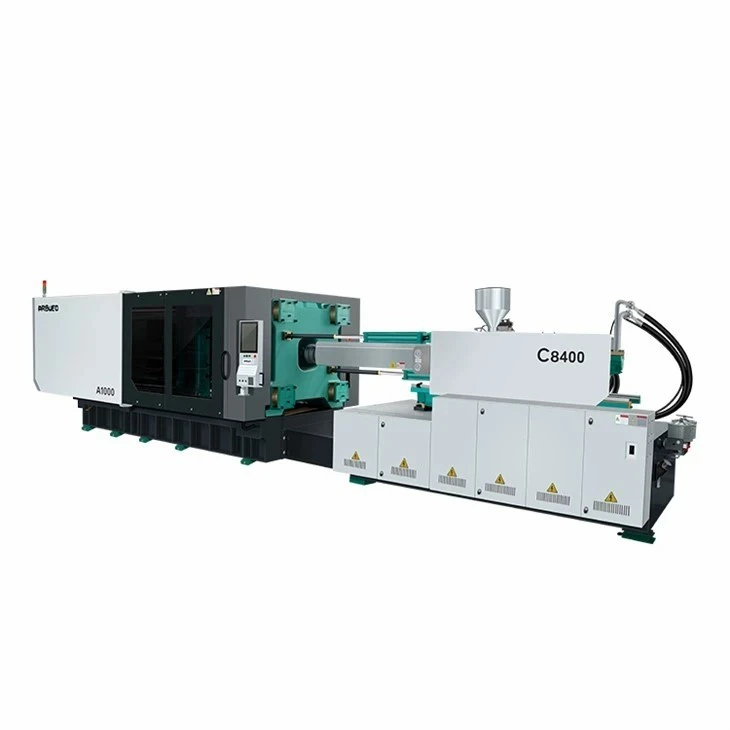
Large injection molding machines (clamping force >= 450 тона / 4.500 кН) обрађује термопластичне компоненте у расутом стању у сектору аутомобила, паковања, логистике и уређаја. Рад тешких калупа захтева структурну крутост, прецизан паралелизам плоче, стабилно кретање плоче и енергетски{4}}ефикасну хидрауличку или хибридну архитектуру погона.
Овај водич пружа техничке конфигурације, димензије плоче, размак између шипки{0}}и и капацитете за ударце на нашим платформама машина за тешке{1}}не тонаже. Помаже произвођачима алата, производним инжењерима и директорима набавке у усклађивању димензија калупа, захтева за проток смоле и циљаног времена циклуса са спецификацијама машине.


Преглед велике машине за бризгање
Системи за бризгање велике тонаже-користе или две-хидрауличне/серво{2}}електричне хибридне структуре са две-тачке или оптимизоване механичке механизме стезања са пет-двоструких-тачака са прекидачем.
Цлампинг Арцхитецтуре
Два-Система плоча: Користите директне хидрауличне цилиндре за померање за-брзо кретање плоче, у комбинацији са четири затезне-матице за закључавање шипке и краткоходним-хидрауличним цилиндрима тонаже. Овај дизајн елиминише хабање преклопне полуге, смањује отисак машине за 20% до 30% у поређењу са три-конструкције плоче и обезбеђује несметан приступ позади за аутоматизовано вађење делова.
Системи за преклапање са пет-тачака: Користите уравнотежене механичке преклопне везе које покрећу серво{1}}хидрауличне јединице. Ови системи пружају брзо кретање плоче, природно кинетичко успоравање пре додира калупа и енергетски{3}}ефикасно закључавање током фаза хлађења.
Ињецтион Арцхитецтуре
Двоцилиндричне јединице за балансирано убризгавање елиминишу нагибни момент на линеарним вођицама током убризгавања под високим-притиском (до 2.200 бара).
Нитрирани или биметални склопови завртња и цеви руковају смолама ојачаним стакленим-влакнима (ПП-ГФ30, ПА66-ГФ30), структурним легурама и рециклираним полимерима.
Системи серво-електричних или-хидрауличних пумпи променљиве запремине испоручују прецизну контролу брзине и притиска у затвореном кругу, одржавајући поновљивост убризгавања унутар +/- 0.1%.
Опсег машина
Наша опрема за велику{0}}тонажу је категорисана у четири различите структурне линије на основу силе стезања, погонског система и циљних апликација:
|
Сериес |
Опсег силе стезања |
Цламп Систем |
Дриве Типе |
Примарни технички фокус |
|
ХТ{0}}Т серија |
450T - 1,000T |
5-Поинт Тоггле |
Серво{0}}Хидраулични |
Уопштено велики делови, контејнери{0}}за дубоко извлачење, индустријски сандуци. |
|
ХД{0}}ТП серија |
600T - 3,200T |
Два-Платен |
Серво{0}}Хидраулични/Хибридни |
Аутомобилски браници, инструмент табле, велике палетне кутије, уске инсталације. |
|
ХС-ПЕТ серија |
450T - 800T |
Хеави Дути Тоггле |
Висок{0}}серво протока |
Производња ПЕТ преформа (до 128 шупљина), специјализоване јединице за пластификацију високог{1}}момента. |
|
ХЕ-Електрична серија |
450T - 900T |
Серво{0}}електрични |
Потпуно електрични / хибридни |
Медицинска амбалажа за чисту собу, оптички светлосни водичи, ултра{0}}прецизни танкозидни- делови за аутомобиле. |
Листа производа
ХД-600ТП машина за бризгање са две плоче
Сила стезања: 6.000 кН (600 тона)
{0}}Размак за везивање (В к В): 920 к 850 мм
Макс. Тежина сачме (ПС): 2,850 г
Пречник завртња: 80 / 90 / 100 мм
Кључна карактеристика: Компактан дизајн са директним-квачицом-механизмом шипке; укључује пропорционалну затворену-контролу петље за језгре-повлачења секвенци.
ХТ-800Т преклопна машина са пет тачака
Сила стезања: 8.000 кН (800 тона)
{0}}Размак за везивање (В к В): 1060 к 980 мм
Макс. Тежина сачме (ПС): 4,320 г
Пречник завртња: 95 / 105 / 115 мм
Кључна карактеристика: плоче типа кутије високе{0}}чврстоће- пројектоване помоћу анализе коначних елемената (ФЕА) како би се минимизирало угиб плоче под великом тонажом.
ХД-1200ТП машина са две плоче
Сила стезања: 12.000 кН (1.200 тона)
{0}}Размак за везивање (В к В): 1.320 к 1.200 мм
Макс. Тежина сачме (ПС): 7.800 г
Пречник завртња: 115 / 125 / 135 мм
Кључна карактеристика: Аутоматско -повлачење шипке за везивање (горња страна без-оператора) за поједностављено бочно-учитавање великих аутомобилских алата.
ХД-1800ТП аутомобилска-машина са две плоче
Сила стезања: 18.000 кН (1.800 тона)
{0}}Размак за везивање (В к В): 1.600 к 1.450 мм
Макс. Тежина сачме (ПС): 14.200 г
Пречник завртња: 140 / 155 / 170 мм
Кључна карактеристика: Више-профилирање убризгавања са синхронизованом секвенцијалном контролом капије вентила (до 16 пнеуматских/хидрауличних зона).
ХД-2500ТП Тешка индустријска машина
Сила стезања: 25.000 кН (2.500 тона)
{0}}Размак за везивање (В к В): 1.900 к 1.700 мм
Макс. Тежина сачме (ПС): 22,500 г
Пречник завртња: 165 / 180 / 200 мм
Кључна карактеристика: Двоструки пластификациони цилиндри са опцијом електричног завртња; способан за континуирано-тапање полимера велике запремине за контејнере за логистички отпад и палете.
ХД-3200ТП ултра-велика структурална машина
Сила стезања: 32.000 кН (3.200 тона)
{0}}Размак за везивање (В к В): 2.200 к 1.950 мм
Макс. Тежина сачме (ПС): 35.000 г
Пречник завртња: 190 / 210 / 230 мм
Кључна карактеристика: Ојачана конструкција плоче са активном компензацијом нагиба плоче, пројектована за спољашње лајсне аутомобила са више-шупљина и комуналне коморе.
Кључне техничке карактеристике
Крутост стезне структуре и анализа коначних елемената (ФЕА)
Деформација плоче под максималном тонажом узрокује бљесак калупа, хабање преградне линије и не-неуједначену дебљину зида.
Плоче имају кутију{0}}ојачање оквира пројектовано преко ФЕА за равномерно распоређивање силе стезања преко целе површине за монтажу калупа.
Паралелизам плоча остаје унутра<= 0.08 mm/m under 100% clamping loads.
Хромиране -42ЦрМо високо{2}}затезне челичне - шипке се подвргавају индукционом каљењу и ултразвучном не-тестирању (НДТ) како би се спречило пуцање услед замора под напоном цикличког оптерећења.
Серво{0}}Архитектура хидрауличног погона
Покрећу га синхрони серво мотори са перманентним магнетима у комбинацији са унутрашњим зупчастим пумпама.
Време одзива за динамичко подешавање притиска и брзине:<= 30 ms.
Потрошња енергије је смањена за 30% до 55% у поређењу са традиционалним машинама са пумпама са варијабилном{2}}радном запремином, пошто брзина мотора пада на скоро нулу током фаза задржавања и хлађења.
Систем за пластификацију и отпорност на хабање
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 ХВ).
Биметална опција (абразивне/корозивне смоле): облога од легура на бази никла-унутар цеви, упарена са спрејом од волфрам карбида-завареним премазом за летење (тврдоћа 60 - 65 ХРЦ) за до 30% оптерећења стакленим влакнима.
Геометрија преградног завртња са дисперзивним и дистрибутивним елементима за мешање обезбеђује топлотну хомогеност растопа унутар +/- 1.5 степени Ц.
Интерфејс за прецизно хидраулично управљање и аутоматизацију
Пропорционални вентили контролишу успоравање отварања/затварања калупа, повлачење језгра и секвенце избацивања.
ЕтхерЦАТ/ЦАНбус индустријске комуникационе мреже се директно повезују са линеарним претварачима (резолуција положаја 0,01 мм).
Стандардни Еуромап 63 / Еуромап 73 интерфејси омогућавају интеграцију-и-прикључи се са-роботима за улазак, бочним-бирачима спрудова, магнетним системима за стезање калупа и секвенцијалним контролерима врућих клизника.
Сила стезања, величина калупа и капацитет ударца
Усклађивање калупа са одговарајућом машином захтева процену пројектоване површине, висине калупа, размака између шипки за везивање{0}} и густине смоле.
Сила стезања (кН)=[ Пројектована површина система делова и клизача (цм2) к Просечан притисак шупљине (бар)] / 100
Полимери високог вискозитета (нпр. ПЦ, ПММА, ПА-ГФ): Захтевају просечни притисак у шупљини од 400 - 700 бара.
Полимери ниског вискозитета (нпр. ПП, ПЕ, ПС): Захтевају просечни притисак у шупљини од 250 - 450 бара.
Размак између -шипова за везивање (В к В): Хоризонтална и вертикална размака између шипки за везивање-морају премашити димензије спољне плоче калупа, осим ако машина нема могућност извлачења горње -шине.
Опсег висине калупа (Мин/Мак): Укупна висина калупа мора бити стриктно унутар могућности дневног светла машине:
Максимална дневна светлост=максимална висина калупа + ход стезања
Ход и сила избацивача: Уверите се да су клинови хидрауличног избацивача поравнати са плочама за избацивање калупа и да испоручују довољну силу за чишћење делова дубоко-извлачења.
Да бисте одржали термичку стабилност и избегли деградацију полимера:
Минимална маса ударца: треба да прелази 20% укупног теоретског капацитета ударца.
Максимална маса ударца: Не би требало да прелази 80% укупног теоретског капацитета ударца (израчунато у ПС еквивалентној густини рхо=1.05 г/цм3).
Фактор подешавања густине смоле:
Стварни капацитет ударца (смола)=ПС Капацитет ударца к (густина топљења циљне смоле / густина топљења ПС)
Техничке спецификације
|
Параметар |
Јединица |
ХД-600ТП |
ХТ-800Т |
ХД-1200ТП |
ХД-1800ТП |
ХД-2500ТП |
ХД-3200ТП |
|
Цлампинг Форце |
кН |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Отварање удара |
мм |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Растојање између изједначених{0}} шипки (В к В) |
мм |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Макс. Даилигхт |
мм |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Мин. / Мак. Висина калупа |
мм |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Пречник завртња (Б-опција) |
мм |
90 |
105 |
125 |
155 |
180 |
210 |
|
Л/Д однос (Б{0}}опција) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Ињецтион Волуме |
цм3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Тежина ударца (ПС) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Притисак убризгавања (Б-шраф) |
бар |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Макс. Сцрев Спеед |
рпм |
160 |
140 |
120 |
105 |
90 |
75 |
|
Ејецтор Форце |
кН |
160 |
200 |
280 |
400 |
550 |
700 |
|
Ејецтор Строке |
мм |
250 |
300 |
350 |
400 |
450 |
500 |
|
Капацитет резервоара за уље |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Како одабрати
Избор опреме за убризгавање тешке{0}}тонаже захтева процену механичких, термичких и инфраструктурних захтева постројења. Пратите овај редослед инжењерске верификације:
Израчунајте захтеве за минималну тонажу:
Процените укупну пројектовану површину (укључујући хладне воде) и помножите је са{0}}специфичним вршним притиском у шупљини за материјал.
Проверите физичке димензије алата:
Уверите се да спољне димензије калупа пролазе кроз зазор{0}}преке. Уверите се да висина гомиле одговара минималној/максималној висини{2}}ограничења висине затварача.
Процените захтеве за смолу и пластификацију:
Изаберите стандардни и биметални вијак на бази абразивних адитива (ГФ/талк). Ускладите Л/Д однос и захтеве обртног момента да бисте обезбедили одговарајућу хомогеност растопа без смицања полимерног ланца.
Аудит Фацтори Утилитиес & Флоор Цапацити:
Проверите капацитет снаге трансформатора за вршна оптерећења мотора и грејања. Процените капацитет дизања надземне дизалице у односу на максималну тежину калупа/компоненте машине и проверите дебљину подне плоче да би издржала тешка статичка оптерећења.
Дефинишите основне-интерфејсе за повлачење и аутоматизацију:
Одредите потребне хидрауличке{0}}колове за повлачење језгра и изаберите Еуромап протоколе интерфејса (Еуромап 63, 73 или 84) за роботску аутоматизацију.
Апликације
Аутомотиве Сецтор
Делови: предњи и задњи браници, модули украса врата, инструмент табле, облоге лука точкова.
Смоле: ПП + ЕПДМ-ТД20, ПЦ/АБС, АБС, ПА66 + 30% ГФ.
Технички захтеви: Мала деформација стезаљке ради спречавања бљеска у широким линијама раздвајања, секвенцијална интеграција капије вентила за контролу -линије заваривања, језгра-позадинске функције за обликовање микроћелијске пене (Муцелл процес).
Индустријско паковање и логистика
Делови: тешке{0}}повратне сандуке за отпрему, пољопривредне кутије, склопиви контејнери од 1000 литара, пластичне палете.
Смоле: полиетилен високе -полиетилена (ХДПЕ), полипропиленски ударни кополимери (ПП-Ц).
Технички захтеви: Висок капацитет пластифицирања (кг/х) за континуирани брзи{0}}циклични рад; више-језгра-повлачења секвенци за сложена језгра слајдова.
Потрошачки апарати и услуге заштите животне средине
Делови: спољне каде машине за прање веша, главни оквири клима уређаја, канте за комунални отпад од 120Л/240Л, приступне коморе за каблове.
Смоле: ХДПЕ, ПП, структурни АБС.
Технички захтеви: Структурална крутост да издржи дуге циклусе хлађења без термичке деформације; хидраулични системи за избацивање на више{0}} тачака.
Производња, монтажа и пуштање у рад
Прецизна производња постројења
Тешке конструкције се подвргавају -опуштању напона жарењу у пећима за дигиталну топлотну{1}} обраду пре обраде.
Површине ваљка и отвори за везице{0}}обрађују се у једној поставци на великим ЦНЦ подним -глодалима за бушење ради очувања геометријских толеранција.
Контрола квалитета и фабричко пријемно тестирање (ФАТ)
Свака машина пролази кроз 24-сатни циклус тестирања на суво при максималној радној брзини пре отпреме.
Ласерски интерферометри потврђују поравнање плоче и поновљивост покрета. Хидраулички водови су тестирани-притиском на 1,5 пута радни притисак да би се спречило цурење.
Логистика, инсталација и тестирање прихватања локације (САТ)
Логистика: Испоручује се као модуларни под-склопови (јединица за стезање, јединица за убризгавање, хидраулични агрегат) на равним-регалним и отвореним-контејнерима.
Уградња: Прецизно нивелисање коришћењем тешких-клинастих носача на подовима од армираног индустријског бетона (минимална дебљина бетона: 250 - 300 мм).
Пуштање у рад: Верификација на лицу места обухвата испирање чистоће хидрауличног уља (ИСО 4406 стандард 16/14/11), калибрацију грејних зона, поравнање брава за везице-и потпуну интеграцију са алатом и аутоматизацијом за калупе корисника.
Прилагођавање и ОЕМ
Нудимо прилагођене механичке, хидрауличне и софтверске модификације за интеграцију наших великих машина у специјализоване производне ћелије:
Продужено дневно светло и повећана висина калупа:Продужне плоче и издужене везице-за примену за дубоко-уливање (нпр. канте за отпатке, дубоки резервоари).
Системи за повлачење -шипа:Хидраулично{0}}извлачење полуге на горњој или бочној позицији омогућава хоризонтално оптерећење калупа где је зазор надземне дизалице ограничен.
Специјализоване јединице за пластификацију:
Биметалне буре{0}}са високим степеном хабања за руковање до 50% пуњења стаклених влакана или минералних пунила.
Завртњи{0}}отпорни на корозију (Инцонел или хром{1}}челик) за обраду ПВЦ-а и-полимера отпорних на ватру.
Бурад са вентилацијом за прераду хигроскопних смола без пред{0}}сушења.
Надоградње за више-материјала/ко-убризгавања:Модуларне секундарне јединице за ињектирање (повратак, Л-облик или вертикални распоред) са интегрисаном контролом ротационог стола за више-обликовање.
Повезане машине
Да бисмо подржали специјализоване захтеве обраде, нудимо комплементарне машинске платформе:
Све-електричне машине за бризгање (100Т - 450Т):
Ултра{0}}прецизни системи за чисту собу{1}}спремни за медицинске и оптичке компоненте без ризика од контаминације уљем.
Више-машине у боји/више-компоненте (150Т - 1,600Т):
Интегрисани ротациони столови или индексне плоче за аутомобилско осветљење од више-материјала и меке-заптивке.
ПЕТ преформ системи (250Т - 800Т):
Наменске{0}}изграђене-брзине платформе опремљене-јединицама за пластификацију високог обртног момента, технологијом расхлађене плоче и наменском аутоматизацијом за накнадно-хлађење.
Помоћна опрема и аутоматизација:
Серво роботи, централизовани системи за транспорт материјала, гравиметријски блендери и регулатори температуре калупа калибрисани за -проточност смоле велике запремине.
ФАК
Ми смо професионални произвођачи и добављачи великих машина за бризгање у Кини, специјализовани за пружање висококвалитетних прилагођених услуга. Срдачно вас поздрављамо у велепродаји великих машина за бризгање које се продају овде из наше фабрике. За консултације о цени, контактирајте нас.