


Серво машине за бризгање
↵
Произвођач серво машина за бризгање
Избор опреме за хидрауличко бризгање за производњу средње{0}}до-велике-производње захтева балансирање трошкова енергије, прецизности, времена циклуса и дуговечности машине. Модерна серво{4}}хидраулична технологија елиминише термичку и електричну неефикасност традиционалних система пумпи са фиксним{5}}окретом док истовремено обезбеђује стабилност стезаљке и висок обртни момент потребан за инжењерске смоле.
Овај технички водич описује спецификације перформанси, хидрауличке конфигурације, формуле за димензионисање и механичке опције за инжењерске тимове, менаџере набавке и директоре погона који процењују машине за серво бризгање за индустријску{0}}и модернизацију или модернизацију постројења.


Преглед серво машине за бризгање
Серво машина за бризгање користи динамички систем серво мотора затворене{0}}петље за погон унутрашњих пумпи променљивог{1}}померања или фиксног{2}}зупчаника. За разлику од конвенционалних хидрауличних машина у којима асинхрони мотори раде непрекидно при номиналном броју обртаја без обзира на фазу процеса, серво{4}}систем покретан тренутно модулира брзину и обртни момент на основу-захтева за притисак и проток у реалном времену.
Током -фаза радње-као што су хлађење, пауза у калупу или роботско избацивање-серво мотор пада на скоро-нула обртаја у минути. Ова оперативна промена доноси три кључне предности:
Уштеда енергије:Смањује хидрауличку потрошњу електричне енергије за 30% до 70% у поређењу са стандардним-системима фиксног померања.
Управљање топлотом:Минимизира загревање хидрауличног флуида трењем, смањујући потребе за водом у хладњаку уља и продужавајући век трајања уља.
Поновљивост:Одржава време одзива испод 50 мс за контролу притиска убризгавања и положаја у затвореној{1}}петљи, обезбеђујући варијацију тежине са нижег ударца-до-.
Конфигурације машина
ЈЕДИНИЦА ЗА ИЊЕКТИРАЊЕ:
Серво мотор и погон
Нитрирани вијак и буре
Линеарни шински вагон
СТЕЗНА ЈЕДИНИЦА:
Двоструко-искључи кинематику
Плоча од ливеног челика (ФЕА оптимизована)
Аутоматско хидраулично подешавање{0}}висине
СЕРВО{0}}ХИДРАУЛИЧНИ АПАРАТ:
Серво мотор са сталним магнетом
Унутрашња зупчаста пумпа
Хигх{0}}Контролер са високим одзивом
Систем за укључивање у пет{0}}двоструких{1}}тачака: Оптимизује механичку предност, нудећи брзо кретање плоче при ниском притиску и велику механичку силу закључавања при коначном затварању.
ФЕА-Оптимизоване плоче од нодуларног гвожђа: плоче од сфероидног графитног гвожђа дизајниране са структурним ребрима са малим-угибом како би се обезбедила уједначена дистрибуција притиска стезања по површини калупа.
Аутоматски систем за подмазивање: Централизована волуметријска дистрибуција масти која испоручује измерено мазиво у чауре за везивање-шипа и клинове, смањујући хабање клинова и контаминацију честицама.
Хидраулична матрица-Подешавање висине: зупчаник{1}}подешавање висине плоче са праћењем дигиталног енкодера за брзе промене подешавања калупа.
Балансирани носач са два цилиндра: Двоструки хидраулични цилиндри за активирање примењују уравнотежене, аксијалне силе на носач завртња током убризгавања како би спречили неусклађеност млазнице и нагињање.
Биметални/нитрирани вијак и цијев: Стандардна САЦМ 645 нитрирана челична цијев са опцијама за биметалне облоге од волфрам-карбида за инжењерске смоле пуњене стаклом-.
Линеарно кретање шине водилице: Линеарне шине водилице са малим-трењем на носачу за убризгавање смањују механичко клизање штапа- током микро-дозирања и велике-брзине кретања убризгавања.
Листа производа
Модел: А100 Цомпацт
Сила стезања: 1.000 кН
{0}}Размак за везивање (В к В): 360 к 360 мм
Капацитет убризгавања (ПС): 145 г
Максимални системски притисак: 17,5 МПа
Циљна примена: Мала прецизна електроника, конектори, под{0}}склопови
Модел: А170 Стандард
Сила стезања: 1700 кН
{0}}Размак за везице (В к В): 460 к 460 мм
Капацитет убризгавања (ПС): 280 г
Максимални системски притисак: 17,5 МПа
Циљна примена: Техничке компоненте, медицинска кућишта, поклопци
Модел: А230 Универсал
Сила стезања: 2300 кН
{0}}Размак за везице (В к В): 530 к 530 мм
Капацитет убризгавања (ПС): 450 г
Максимални системски притисак: 17,5 МПа
Циљна примена: Делови кућних апарата, роба широке потрошње, уметак
Модел: А290 Хеави Дути
Сила стезања: 2.900 кН
{0}}Размак за везивање (В к В): 620 к 620 мм
Капацитет убризгавања (ПС): 720 г
Максимални системски притисак: 17,5 МПа
Циљна примена: Унутрашња опрема аутомобила, индустријски цевни фитинзи
Модел: А390 Хигх{1}}Јачина звука
Сила стезања: 3.900 кН
{0}}Размак за везивање (В к В): 710 к 710 мм
Капацитет убризгавања (ПС): 1,250 г
Максимални системски притисак: 17,5 МПа
Циљна примена: контејнери{0}}за дубоко извлачење, велика кућишта, поклопци за аутомобиле
Модел: А550 Индустриал
Сила стезања: 5500 кН
{0}}Размак за везивање (В к В): 830 к 830 мм
Капацитет убризгавања (ПС): 2.100 г
Максимални системски притисак: 17,5 МПа
Циљна примена: велике структуралне плоче, сандуке, аутомобилске компоненте са више- шупљина
Кључне техничке карактеристике
Затворена{0}}Архитектура управљања БУС-ом:
Комуникација између контролера и{0}}на{1} серво користи ЕтхерЦАТ или ЦАНопен протоколе, одржавајући циклусе одговора контролне петље испод 1 мс.
Високо{0}}прецизни линеарни претварачи:
Апсолутни оптички/отпорни енкодери положаја са резолуцијом од 0,01 мм инсталирани на осовинама стезања, убризгавања и избацивача за повратну информацију о положају.
Температурне зоне ПИД барела:
Више{0}}зонска ССР (Солид Стате Релаи) контрола грејања са ПИД самоподешавајућим алгоритмима одржава толеранције зоне цеви унутар +/- 1 степена Ц.
Заштита од калупа{0}}од ниског притиска:
Променљиве поставке притиска и брзине прате затварање калупа; осетљиви алгоритми{0}}осетљивања обртног момента покрећу тренутни преокрет калупа ако се наиђе на отпор.
Интерфејси за повлачење и одвртање језгра:
Интегрисана програмабилна хидраулична секвенца извлачења језгра (стандард са 2 круга) са опцијама за хидрауличке моторе за одвртање.
Серво хидраулични систем и управљање енергијом
РЕДОСЛЕД ПЕТЉЕ ДИНАМИЧКЕ КОНТРОЛЕ:
System Controller ->Шаље дигиталну команду за брзину/притисак серво драјву
Servo Drive ->Контролише АЦ серво мотор са сталним магнетом
AC Servo Motor ->Погони унутрашње зупчасте пумпе
Internal Gear Pump ->Поверс Хидраулични актуатори
Pressure Transducer ->Шаље повратне информације о притиску/протоку у стварном-времену у систем контролер
Архитектура система
Јединица за напајање упарује синхрони мотор са трајним магнетом (ПМСМ) са интерном зупчастом пумпом{0}}са малом буком. Притисак у систему се континуирано прати преко дигиталног претварача монтираног директно на излазном колектору пумпе.
Динамичка контролна петља
Машински контролер израчунава потребан проток (К) и притисак (П) за одређену фазу машине (нпр. притисак задржавања, пластификацију или ход плоче).
Сигнали се шаљу серво погону преко дигиталне сабирнице поља.
Серво погон подешава брзину мотора (н) да регулише проток и прилагођава обртни момент мотора (тау) да регулише притисак у систему.
Фреквенција повратне спреге притиска ради на 2 кХз, тренутно смањујући број обртаја мотора током притиска задржавања или хлађења до нивоа приправности, спречавајући расипање енергије преко вентила за ослобађање.
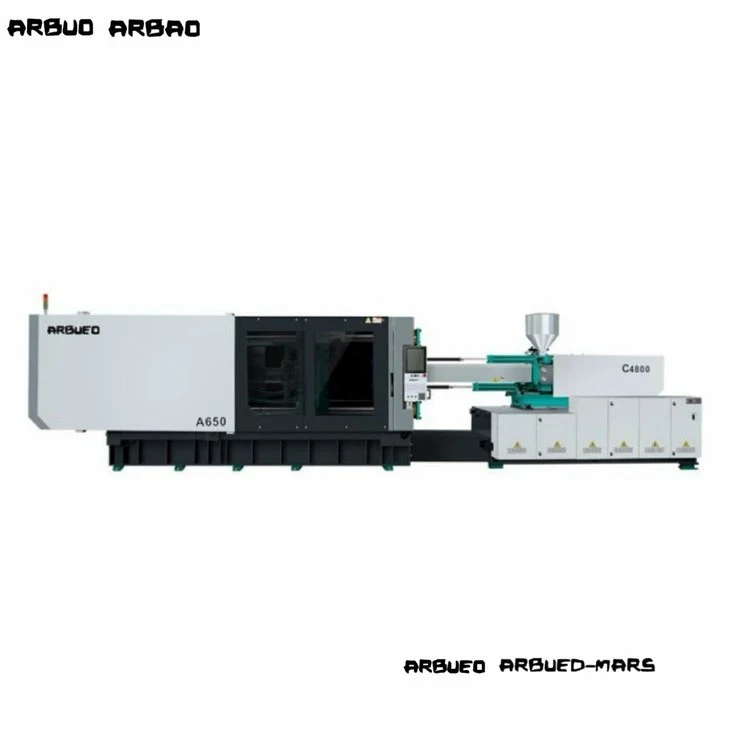
Серво у односу на конвенционалну хидраулику
Конвенционално: АЦ индукциони мотор (константна брзина)
Серво хидраулика: Серво мотор са сталним магнетом (променљива брзина)
Утицај: Елиминише потрошњу енергије када машина мирује.
Уобичајено: основна (100%)
Серво хидраулика: смањење од 30% до 70%.
Утицај: Мањи оперативни трошкови по ударцу.
Конвенционално: Високо (бајпас вентила за растерећење ствара топлоту)
Серво хидраулика: ниска (испоручује само тражену количину уља)
Утицај: Смањује оптерећење хладњака и одлаже оксидацију уља.
Уобичајено: основна (100%)
Серво хидраулика: смањење од 50% до 70%.
Утицај: Смањује захтеве за комуналне услуге.
Уобичајено: +/- 0.5% до +/- 0.8%
Серво хидраулика: +/- 0.1% до +/- 0.3%
Утицај: Смањује стопу отпада на инжењерским деловима са уском{0}}толеранцијом.
Конвенционално: 100 мс до 150 мс
Серво хидраулика: Испод 40 мс
Утицај: Брже покретање циклуса и контрола корака притиска.
Конвенционално: 75 дБА до 85 дБА
Серво хидраулика: Испод 70 дБА
Утицај: Побољшава{0}}у складу са захтевима за безбедност животне средине.
Техничке спецификације
Општи механички параметри (репрезентативна платформа А290)
Стезна јединица:
Сила стезања: 2.900 кН
Ход отварања: 580 мм
Растојање између полуга (В к В): 620 мм к 620 мм
Макс. Висина калупа: 650 мм
Мин. Висина калупа: 220 мм
Ход избацивача: 160 мм
Сила избацивача: 77 кН
Јединица за убризгавање (величина завртња Б):
Пречник завртња: 55 мм
Л/Д однос: 20:1
Теоријска запремина убризгавања: 522 цм3
Тежина сачме (ПС): 475 г
Брзина убризгавања: 210 цм3/сец
Макс. Притисак убризгавања: 178 МПа
Брзина завртња (макс.): 0 до 190 о/мин
Погон / Хидраулика / Електрични:
Притисак система: 17,5 МПа
Снага серво мотора: 37 кВ
Капацитет траке грејача: 16,5 кВ
Капацитет резервоара за уље: 380 Л
Димензије машине (Д к Ш к В): 6,2 м к 1,6 м к 2,1 м
Тежина суве машине: 9,2 метричке тоне
Како одабрати
Корак 1: Прорачун силе стезања
Корак 2: Верификација величине и јачине снимка
Корак 3: Провера димензионалног уклапања (веза-шипа и дневно светло)
Корак 4: Анализа притиска убризгавања
Корак 5: Процена стопе пластифицирања
Корак 6: Конфигурација помоћног и главног хидрауличког кола
Одредите потребну тонажу стезаљке на основу укупне пројектоване површине дела плус система клизача, помножене специфичним притиском полимера у шупљини:
Сила стезања (кН)=[Пројектована површина (цм2) к Притисак шупљине (бар) / 100] к Фактор сигурности (1,1 до 1,2)
Референтни притисци шупљине:
Полиолефин (ПЕ/ПП): 300 до 450 бара
Инжењерске смоле (ПЦ, АБС, ПА): 500 до 800 бара
Танко{0}}паковање: 800 до 1100 бара
Ускладите масу дела са капацитетом убризгавања машине. Изаберите величину завртња у којој потребна запремина сачма (део + водилица) троши 30% до 80% максималног капацитета цеви:
Мање од 20% капацитета бачве: Ризикује деградацију смоле услед прекомерног времена задржавања у загрејаној бурету.
Капацитет цеви већи од 80%: Ограничава конзистенцију пластифицирања и смањује термичку униформност сачма-до-.
Проверите да ширина и висина калупа одговарају хоризонталном и вертикалном размаку -преке (В к В).
Уверите се да минималне и максималне димензије висине калупа одговарају дебљини калупа.
Уверите се да минимални ход отварања обезбеђује довољно простора за чишћење делова током извлачења робота на крају-од-алат (ЕОАТ).
Производња и контрола квалитета
Прецизност обраде плоче:Плоче су машински обрађене на 5-осним ЦНЦ хоризонталним порталним обрадним центрима како би се осигурале компланарне толеранције унутар 0,05 мм преко монтажних површина.
Ослобађање од стреса и топлотни третман:Оквири машина и одливци се подвргавају термичком жарењу{0}}за растерећење да би се спречила структурна деформација под сталним номиналним оптерећењима стезања.
Тестирање хидрауличног система:Хидраулички блокови се подвргавају ултразвучном чишћењу; системи су тестирани под максималним радним притиском од 1,25к да би се проверио интегритет заптивке и нулти унутрашњи бајпас за цурење.
Поравнање на суво:Свака завршена машина се подвргава обавезном 48-континуираном тесту рада на суво-у трајању од 48 сати, проверавајући термичке потписе кретања, равнотежу деформације на полузи и ограничења буке пре отпреме.
Усклађеност са стандардима квалитета:Произведено према ИСО 9001 системима управљања квалитетом; Верификована ЦЕ усклађеност за механичке заштитне блокаде, електричну безбедност (ЕН 60204-1) и хидрауличне безбедносне стандарде.

Аутомотиве Цомпонентс
Циљни делови: облоге врата, ХВАЦ ламеле, поклопци мотора
Захтеви: Висока структурна чврстоћа, ниске ознаке умиваоника, конзистентност димензија у распонима температуре околине.
Смоле: ПП + 30% стаклена влакна, АБС/ПЦ легуре, ПА66.
Кључна карактеристика машине: Више-профил брзине убризгавања и опције извлачења језгра за сложене клизаче калупа.
Електрика и електроника
Циљни делови: Кућишта релеја, терминални блокови, прецизни оквири
Захтеви: Уске толеранције, нула бљескања на линијама раздвајања, прецизно активирање клинова.
Смоле: ПБТ, ЛЦП, АБС{0}}отпорни на пламен, поликарбонат.
Кључна карактеристика машине: Контрола притиска убризгавања са високим-одзивом-затворене петље ради спречавања прекомерног-паковање микро-структура.
Индустријски и грађевински производи
Циљни делови: Фитинги за цеви, вентили, кабловске уводнице
Захтеви: Могућност дубоког-убризгавања, висока испорука топљења, дебело-паковање делова без стварања шупљина.
Смоле: Чврсти ПВЦ, ХДПЕ, ППР.
Кључна карактеристика машине: Хидраулички мотори за пластификацију високог-момента упарени са оптимизованим-биметалним вијчаним профилима високог хабања.
Специјализовани склопови завртња и цеви:
УПВЦ завртњи са високим{0}}хромираним слојем и специјализованим дизајном врхова.
Пуне-отпорне на корозију-биметалне бурад за обраду флуорополимера.
Геометрија главе за мешање (Маддоцк / игле за мешање) за дисперзију мастербатцха.
Хидрауличне модификације:
Системи за убризгавање велике брзине{1} уз помоћ акумулатора за танке{2} апликације.
Независне хидрауличне поставке са двоструком{0}}пумпом за истовремено померање стезаљке и пластификацију (паралелни опоравак).
Хидраулички акумулатори за брз одзив на брзину убризгавања.
Аутоматизација и опције интерфејса:
ЕУРОМАП 63 или СПИ интерфејс за аутоматизацију робота.
ЕУРОМАП 73 / АНСИ Б11.20 безбедносни интерфејс протоколи за интеграцију робота.
Интеграција Хот{0}}управљача директно у ХМИ екран машине.

Повезане машине
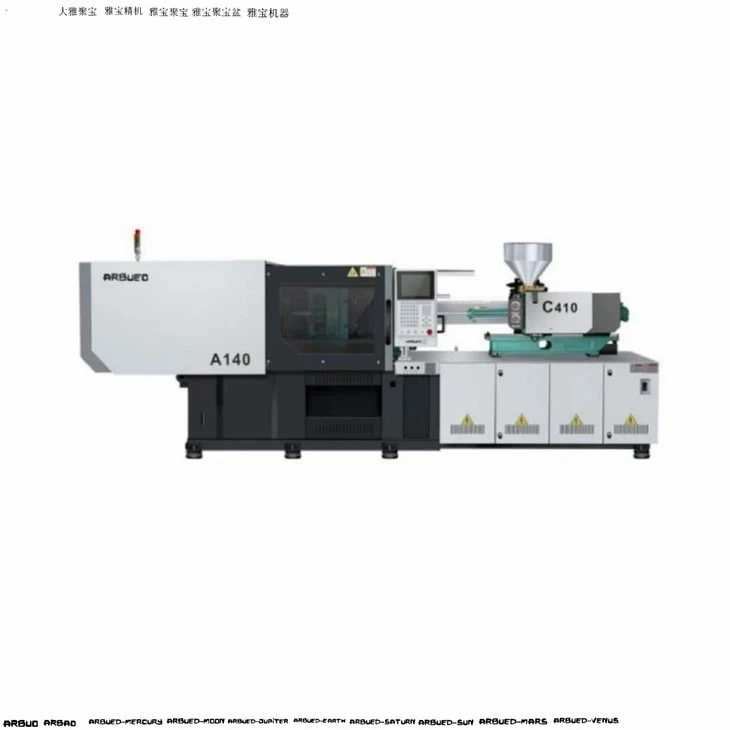
Серво машине за бризгање велике брзине{0}: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 мм/с) и брза кинематика пребацивања.
Две-Платен серво машине за бризгање:Дизајниран за велике структурне делове (800Т до 3500Т), нудећи мањи отисак, продужени ход отварања и директно хидраулично стезање.
Више-материјал/машине са две-боје:Опремљен са двоструким јединицама за убризгавање (Л-облик, паралелно или Пиггибацк поставке) и интегрисаним ротирајућим столовима за више-обликовање.
Вертикалне серво машине за бризгање:Вертикални дизајн стезања и вертикалног убризгавања оптимизован за ручне или аутоматизоване операције обликовања уметака.
ФАК

Затражите понуду
Потребна вам је помоћ при одабиру тачне тонаже стезаљки, величине завртња или помоћног интерфејса за вашу линију за ливење? Наведите своје производне спецификације у наставку да бисте добили детаљан технички предлог, цртеж распореда машине и понуду.
Димензије циљаног дела (Д к Ш к В мм):
Тип и класа пластичне смоле:
Тежина дела (г) и број шупљина:
Процењено/потребно време циклуса (сек):
Стандардни напон постројења (нпр. 480В 3ПХ 60Хз / 400В 3ПХ 50Хз):
Инжењери техничке подршке су доступни да изврше валидацију изгледа калупа и прорачуне тонаже стезаљки пре постављања поруџбине.
Ми смо професионални произвођачи и добављачи серво машина за бризгање у Кини, специјализовани за пружање висококвалитетних прилагођених услуга. Срдачно вас поздрављамо на велепродајним серво машинама за бризгање које се продају овде из наше фабрике. За консултације о цени, контактирајте нас.