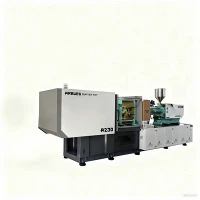
Хибридна хидраулична{0}}електрична машина за бризгање
Хибридне хидрауличне-електричне машине за бризгање убризгавања комбинују серво{1}}електричне јединице за убризгавање са хидрауличним системима стезања. Ова архитектура циља на велике-брзине, велике-операције обликовања које захтевају чврсте толеранције димензија и смањену потрошњу енергије.
Електрични погон врши континуирано дозирање-улаз/метар{1}}излаз и високо-пластификацију, независно од хидрауличког кола. Хидраулички систем управља секвенцама велике-притезања, повлачења језгра и избацивања помоћу серво пумпе променљивог{5}}померања. Раздвајање механичке пластификације од хидрауличког стезања елиминише грејање хидрауличног флуида на смицање током ротације завртња, смањујући потрошњу енергије за 30% до 50% у поређењу са конвенционалним хидрауличним машинама са фиксним{9}}пом.
Резиме архитектуре:
Серво{0}}Подсистем електричног убризгавања: Намењен прецизној ротацији шрафова, дозирању, независном паралелном кретању током кретања стезаљке и серво одзиву затворене{1}}петље.
Подсистем хидрауличног стезања: Намењен за пребацивање или директно хидраулично стезање, стварање велике силе стезања, повлачење језгра и секвенце избацивача.
Техничко поређење: Дриве Тецхнологиес
Следећа табела даје детаље о перформансама и финансијским{0}}одступима између формата погона машине како би се помогло у избору платформе машине:
|
метрика / карактеристика |
Хидраулична машина |
Хибрид Мацхине |
Све-електричне машине |
|
Иницијална капитална инвестиција |
Основна линија (1,0к) |
Средњи{0}}опсег (1,2к - 1.35к) |
Висока (1,6к - 2.0к) |
|
Потрошња енергије |
Висока основна линија |
30% - 50% уштеде |
50% - 70% уштеде |
|
Прецизност положаја убризгавања |
+/- 0.05 мм |
+/- 0.01 мм |
+/- 0.005 мм |
|
Могућност паралелног кретања |
Ограничено (захтева више{0}}пумпа) |
Стандардно (дозирање током кретања) |
Стандард |
|
Опсег силе стезања |
Неограничено (50 до 4,000+ тона) |
Средње до високе (100 до 1,500+ тона) |
Ограничене високе{0}}опције тонаже |
|
Интеграција хидрауличног повлачења језгра |
Нативе |
Нативе |
Захтева додатак{0}}на јединици напајања |
|
Интервал замене уља |
4.000 сати |
10.000 сати |
Н/А (подмазивање машћу) |
|
Погодност чисте собе |
Низак (ризик од уљне магле) |
Висока (затворена зона убризгавања) |
Највиша |
Кључне спецификације
Испод су стандардне техничке оцене за кључне тонаже машина:
|
Спецификација |
Јединица |
160 Тон |
280 Тон |
450 Тон |
650 тона |
|
Цлампинг Форце |
кН |
1,600 |
2,800 |
4,500 |
6,500 |
|
Размак за везивање (В к В) |
мм |
470 x 470 |
620 x 620 |
820 x 820 |
980 x 920 |
|
Димензије плоче (В к В) |
мм |
700 x 700 |
910 x 910 |
1,180 x 1,180 |
1,400 x 1,340 |
|
Макс. Ход отварања калупа |
мм |
450 |
580 |
780 |
920 |
|
Макс. Даилигхт |
мм |
950 |
1,230 |
1,580 |
1,820 |
|
Пречник завртња (Б{0}}шраф) |
мм |
45 |
55 |
70 |
85 |
|
Тхеоретицал Схот Волуме |
цм3 |
318 |
605 |
1,385 |
2,438 |
|
Тежина убризгавања (ПС) |
g |
290 |
551 |
1,260 |
2,218 |
|
Макс. Притисак убризгавања |
бар |
2,150 |
2,020 |
1,850 |
1,750 |
|
Брзина убризгавања |
мм/с |
200 - 350 |
200 - 300 |
160 - 250 |
140 - 220 |
|
Стопа пластифицирања (ПС) |
g/s |
32 |
58 |
110 |
165 |
|
Ејецтор Строке / Форце |
мм / кН |
140 / 48 |
170 / 77 |
200 / 110 |
250 / 160 |
|
Оперативни притисак система |
бар |
160 |
160 |
175 |
175 |
Кључне карактеристике
Извођење паралелног покрета:Дозирање се дешава истовремено са отварањем стеге и избацивањем, скраћујући укупно време сувог циклуса за 1,2 до 2,5 секунде по ударцу.
Затворена-Контрола притиска:Претварачи притиска монтирани директно иза млазнице за убризгавање прате притисак у шупљини у интервалима узорковања од 1 мс да би се спречили блиц и кратке снимке.
Енергетски{0}}Оптимизовани хидраулични круг:Променљиве серво пумпе са дуплом-покретном плочом снабдевају течност само на захтев током стезања или активирања језгра, одржавајући потрошњу снаге у празном ходу испод 0,8 кВ.
Рад на ниској температури уља:Раздвојена пластификација спречава пренос топлоте у хидраулични резервоар. Просечне радне температуре уља остају између 38°Ц и 42°Ц без великог оптерећења расхладног уређаја.
Подршка носача линеарног водича:Двоструке линеарне вођице за кретање подржавају јединицу за убризгавање, одржавајући поравнање цеви унутар +/- 0.02 мм током великих-брзина кретања напред и назад.
Конфигурација машине
Системско напајање и усмеравање течности
Погонска линија за убризгавање: АЦ серво мотор покреће мењач, покреће ротацију завртња за прецизно дозирање директно у загрејану цев.
Хидраулична јединица за напајање: Серво пумпа доводи течност кроз централни разводник вентила. Хидраулична снага се динамички усмерава и на јединицу за убризгавање (за аксијално кретање и појачање убризгавања) и на стезну јединицу (за хидрауличне цилиндре и механику стезања прекидача).
Архитектура јединице за убризгавање
Погон за дозирање: Синхрони серво мотор на наизменичну струју са воденим{0}}хлађеним омотима повезаним преко планетарног мењача високог{1}}момента.
Активирање убризгавања: Пропорционални хидраулични вентил високог-одговора подржан од стране двоструких акумулатора за брзе профиле брзине убризгавања.
Цијев и завртањ: конструкција од нитридованог челика (38ЦрМоАлА) каљена до 950 ХВ, са опционим биметалним слојевима (легура волфрам карбида) за материјале са абразивним пуњењем.
Архитектура стезне јединице
Механизам: Двоструки систем са 5 тачака са плочама од ливеног челика (КТ500-7).
Спојне шипке: легирани челик са високом затезношћу (40Цр) са тврдим хромираним слојем (дебљине од 0,03 до 0,05 мм) како би се смањило хабање проводних чаура.
Подмазивање: Аутоматска централна пумпа за маст са дистрибутивним линијама{0}}надзираним притиском.
Специфичне техничке предности производа{0}
Поновљивост и конзистентност{0}}теге
Директна серво контрола над померањем завртња даје тачност положаја дозирања унутар +/- 0.01 мм. Одступања у тежини-одступања у тежини остаје испод 0,15% током континуиране 24-часовне производње на танкозидним полипропиленским деловима (у поређењу са типичним конвенционалним хидрауличним одступањем до 0,45%).
Трајност хидрауличког система
Одвајање процеса дозирања смањује термички стрес на хидрауличној течности. Вискозитет уља остаје стабилан у дужим интервалима, продужавајући циклусе замене течности са 4.000 радних сати на преко 10.000 сати. Хабање компоненти лопатица пумпе, заптивки и пропорционалних вентила опада у складу с тим.
Уштеда отиска и комуналних услуга
Комбиновање ефикасности електричног убризгавања са компактним хидрауличним стезањем смањује укупну дужину машине за 12% до 18% у поређењу са еквивалентним потпуно{2}}хидрауличним моделима. Смањене количине уља значе да су потребни мањи капацитети расхладног торња у фабрици.
Типичне апликације
Аутомотиве Цомпонентс
Механизми за ручке на вратима, ХВАЦ канали, кућишта конектора, оквири на инструмент табли и{0}}кутије са осигурачима испод хаубе.
Одговара строгим захтевима у погледу димензија за пресу{0}}уклапајуће склопове.
Медицинско и прецизно паковање
Бурад за шприцеве, поклопци епрувета за вађење крви, танке{0}}контејнере за храну са танким зидовима и затварачи на преклоп{1}}.
Подржава постављање у чистој просторији класе 8 због смањеног хидрауличког цевовода у близини зоне калупа.
Индустријска и електрична опрема
Прикључни блокови, кућишта прекидача, плоче прекидача, импелери пумпе и кућишта електричних алата.
Може да се носи са високим захтевима конструкцијског оптерећења и циклусима обликовања дебелих{0}}зида без трагова умиваоника.
Компатибилност материјала
Непуњене смоле (ПП, ПЕ, ПС, АБС):Обрађено помоћу стандардних нитрираних вијака како би се осигурала уједначена хомогеност растопа при високим брзинама протока.
Инжењерски полимери (ПЦ, ПОМ, ПБТ, ПА6/ПА66):Руковано преко електричних погона високог{0}}окретног момента како би се спречила деградација смоле током пластифицирања уз прилагођавање топљења високог{1}}вискозитета.
Високо пуњени и абразивни материјали (ПА66 + 30-50% стаклених влакана, ППС + стакло/минерал):Опремљен опционим биметалним облогама цеви (легура на бази гвожђа-или никла-) и потпуно каљеним завртњима од алатног челика за отпорност на абразивно хабање и корозивно избацивање-гасова.
Опције конфигурације
Конфигурације машина се бирају на основу следећих критеријума дизајна и производње делова:
Тхин{0}}Апликације са танким зидовима и брзим циклусом:Изаберите пакете акумулатора велике брзине{0}}у комбинацији са геометријом завртња баријере.
Абразивни и стаклени{0}}полимери пуњени:Изаберите биметалне цеви упарене са карбидним{0}}врховима за завртње обложеним карбидом.
Сложени уметак калупа:Додајте помоћне хидрауличне интерфејсе за повлачење језгра за сложену механику калупа.
Додаци{0}} Перформансе убризгавања
Акумулаторска помоћ: Хидраулични акумулатори напуњени азотом-повећавају брзину убризгавања до 500 мм/с за апликације танких{2}}пакованих зидова (<0.5 mm wall thickness).
Профили шрафова: шрафови за баријере за полиолефине, завртње са главом за мешање{0}}за мешање матичне мешавине или ниско{1}}завртњеве са ниском компресијом за материјале осетљиве на смицање- као што су ПЦ и ПВЦ.
Машински интерфејси и аутоматизација
Кругови за повлачење језгра: До 4 хидраулична вентила за повлачење језгра-које се могу контролисати преко машинског ПЛЦ-а за сложене радње калупа.
Еуромап интерфејси: Стандардизовани интерфејси Еуромап 63 или Еуромап 73 за интеграцију-и-места робота.
Хот Руннер Цонтроллери: Интегрисани 8 до 32-зонски контролни модули хот Руннер уграђени у кабинет машине.
Производња и контрола квалитета
Обрада плоча:Одливци се подвргавају жарењу{0}}за растерећење напона пре обраде на 5-осним ЦНЦ порталним центрима за глодање како би се обезбедио паралелност плоче унутар 0,05 мм преко целе површине.
Хидраулични склоп:Колектори вентила се склапају у чистој{0}}чистој просторији филтрираној од прашине. Сваки хидраулични круг се подвргава тестирању статичког притиска на 1,5 пута већи радни притисак (240 бара) да би се проверило цурење.
Провере поравнања:Ласерски алати за поравнање проверавају толеранције паралелних шипки за везивање и поравнање -на-убризгавање- јединице током монтаже.
Тестирање пуног-оптерећења:Свака машина пролази кроз циклус сушења од 48{{1}сат-, након чега следи 4-часовни тест калупа при пуном оптерећењу под максималним притиском система да би се проверила термичка стабилност, електрична безбедност и нивои вибрација.
Прилагођавање и ОЕМ подршка
Ток рада инжењеринга и прилагођавања:
Part Drawings & 3D Model Review -> Mold & Cycle Analysis ->Прилагођена конфигурација машине
Доступне услуге прилагођавања укључују:
Механичке модификације: Прилагођене шаблоне вијака (СПИ, ЕУРОМАП или ЈИС стандарди), опције продуженог дневног светла за високе калупе, прилагођени однос дужине завртња-према-пречника (Л/Д) и увећани размак између шипки за везивање-.
Адаптације електричног система: Радни напони конфигурисани за локалне мреже (нпр. 480В 60Хз 3-фазни за Северну Америку, 400В 50Хз 3-фазни за Европу).
Локализација софтвера: Интерфејси контролера доступни на енглеском, шпанском, немачком, француском и португалском са прилагођеним екранима за евидентирање података и прилагођеним софтверским секвенцама.
Шта купци треба да обезбеде за понуду
Да бисте добили тачну техничку понуду и препоруку за величину машине, наведите следеће параметре:
Детаљи о делу:2Д/3Д цртежи (.СТЕП или .ИГЕС датотеке), тежина дела (г) и максимална дебљина зида (мм).
Спецификације материјала:Квалитет полимера, произвођач, брзина скупљања и проценат адитива/пунила (нпр. стаклена влакна %).
Спецификације калупа:Димензије калупа (Д к Ш к В), укупна тежина, број шупљина и захтеви за врућим клизачима.
Захтеви за производњу:Потребно време циклуса, циљни сатни учинак и захтеви за аутоматизацију (роботика, транспортни системи).
Услови сајта:Напон/фреквенција напајања постројења, профил температуре околине и доступне спецификације охлађене воде.
ФАК
П: Како се хибридна машина може поредити са потпуно-електричном машином за бризгање по цени и перформансама?
О: Хибридна машина кошта отприлике 20% до 30% мање од потпуно{2}}електричне машине еквивалентне тонаже стезаљке. Одговара сву-прецизност и брзину електричног дозирања, док истовремено обезбеђује већу хидрауличку силу стезања и економичну интеграцију-повлачења језгра за сложене аутомобилске или техничке делове.
П: Који распоред одржавања је потребан за хидрауличну течност?
О: Пошто је топлота пластифицирања одвојена од резервоара за уље, радне температуре течности остају ниске. У нормалним условима (радна температура 40°Ц), мењајте ИСО ВГ 46 хидрауличну течност сваких 10.000 радних сати или после две године непрекидног рада, уз стандардну промену филтера на сваких 2.500 сати.
П: Може ли ова машина да се повеже са мојим постојећим роботским истоваривачима?
О: Да. Машине стандардно долазе са ЕУРОМАП 67 роботским интерфејсима (или опционим ЕУРОМАП 73). Ово омогућава укључите-и-сигнале за-отворени положај калупа, положај језгра, статус избацивача и сигурносне блокаде са свим стандардним 3-осним серво роботима.
П: Који резервни делови се препоручују за међународне инсталације?
О: Препоручујемо да набавите основни критични комплет: сет грејних трака, термопарова, пропорционалних заптивки вентила, филтера за уље високог-притиска, релеја у чврстом стању- и резервног склопа врха завртња (контролни прстен, задњи прстен и врх).
Popularne oznake: хибридна хидраулична машина за бризгање, произвођачи, добављачи, фабрика у Кини хибридних хидрауличких машина за бризгање