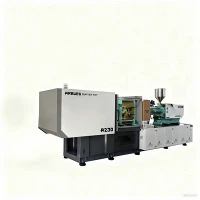
Машина за бризгање од 1600 тона
Хидраулична серво машина за бризгање од 1600-тона је пројектована за тешке-примену великих-примена за прецизно обликовање. Дизајнирана за аутомобилске делове средње{5}}до-велике величине, индустријске контејнере, кућишта структуралних уређаја и комуналне арматуре, ова машина балансира високу силу стезања са ниском потрошњом енергије.
Опремљен са-електро-хидрауличним серво погоном високог обртног момента, пружа прецизну поновљивост, скраћено време циклуса и уштеду енергије до 30%–60% у поређењу са конвенционалним хидрауличним системима фиксног{4}}окрета. Направљен око тешког-издржљивог механизма за стезање са прекидачем и базе високе{7}}чврстоће, минимизира угиб плоче под пуном тонажом, обезбеђујући стабилност димензија делова и продужавајући век трајања калупа.
Кључне спецификације
Испод су стандардне техничке спецификације за основну конфигурацију. Доступна су стандардна подешавања параметара и прилагођени избор завртња да би се испунили специфични захтеви за-тежину и притисак.
|
Категорија параметра |
Специфицатион Итем |
Метричка јединица |
Техничка вредност |
|
Стезна јединица |
Цлампинг Форце |
кН |
16,000 |
|
Отварање удара |
мм |
1,450 |
|
|
Растојање између полуга (В к В) |
мм |
1,550 x 1,450 |
|
|
Макс. Висина калупа |
мм |
1,500 |
|
|
Мин. Висина калупа |
мм |
650 |
|
|
Ејецтор Строке |
мм |
350 |
|
|
Ејецтор Форце |
кН |
310 |
|
|
Ињецтион Унит |
Пречник завртња (А / Б / Ц опције) |
мм |
130 / 140 / 150 |
|
Теоријска запремина ударца (Б вијак) |
цм³ |
8,930 |
|
|
Тежина убризгавања (ПС, Б вијак) |
g |
8,125 |
|
|
Притисак убризгавања (Б вијак) |
МПа |
165 |
|
|
Однос Л/Д завртња |
L/D |
22:1 |
|
|
Макс. Сцрев Спеед |
рпм |
110 |
|
|
Повер & Дриве |
Снага серво мотора |
кВ |
110 + 55 |
|
Хеатинг Цапацити |
кВ |
75 |
|
|
Системски хидраулични притисак |
МПа |
17.5 |
|
|
генерал |
Капацитет резервоара за уље |
L |
2,200 |
|
Укупне димензије машине (Д к Ш к В) |
m |
14.2 x 3.2 x 3.6 |
|
|
Укупна тежина машине |
Тоннес |
~98 |
Кључне карактеристике
Стезни оквир високе{0}}врсте
Оптимизован дизајн плоче помоћу анализе коначних елемената (ФЕА) дистрибуира 16.000 кН силе стезања равномерно по површини калупа. Ово спречава централно скретање, смањује бљесак на компонентама велике површине-површине- и проширује интегритет заптивке границе калупа.
Серво{0}}Хидраулични погонски систем
Интегрише синхроне серво моторе са перманентним магнетом упарене са унутрашњим зупчастим пумпама. Систем за контролу притиска и протока затворене петље реагује у року од 40 мс, елиминишући потрошњу енергије у стању мировања током циклуса хлађења и значајно снижавајући пораст температуре уља.
Јединица за прецизно убризгавање
Двоструки цилиндри за убризгавање обезбеђују уравнотежену расподелу силе дуж осе завртња током убризгавања под високим-притиском. Линеарне водилице подржавају носач јединице за убризгавање, смањујући механичку отпорност и одржавајући аксијално поравнање.
Наменски индустријски микроконтролер
Поседује-индустријски ПЛЦ интерфејс у реалном времену са 15-инчним екраном осетљивим на додир у боји. Укључује програмирање профила за до 10 фаза убризгавања, 5 фаза задржавања притиска, СПЦ праћење процеса и меморију за складиштење до 200 подешавања калупа.
Принцип рада и конфигурација машине
Секвенца покрета
Затварање калупа: Двоструки механизам за преклапање у 5-тачака помера покретну плочу помоћу велике-брзине ниске-контроле притиска, пребацујући се неприметно на закључавање тонаже под високим притиском пре убризгавања.
Пластификација и убризгавање: Хидраулички мотор покреће вијак од легуре да пластифицира сирове полимерне пелете. Двоструки хидраулични цилиндри гурају завртањ напред, извршавајући убризгавање-контролисаном брзином праћено затвореном-одржавањем притиска.
Хлађење и опоравак: Док се део хлади у калупу, завртањ се ротира да би измерио следећи снимак. Противпритисак се пропорционално контролише да би се оптимизовала густина растопа и отплињавање.
Отварање и избацивање калупа: Након хлађења, механизам за преклапање отвара плочу уз лагано-почетно кочење. Централни хидраулични систем клинова за избацивање активира се да ослободи профилисани део.
Избор основне компоненте
Хидраулична контрола: Иукен / Рекротх пропорционални вентили притиска и протока
Серво систем: Пхасе/Инованце серво мотори упарени са високо{0}}ефикасним зупчастим пумпама
Плоче и шипке за везивање: плоче од ливеног челика (КТ500-7); 40Цр челичне везице са тврдим хромираним слојем и високофреквентним индукционим каљењем
Електрична и аутоматизација: Сцхнеидер АЦ контактори, Омрон контролери, Мирле или Тецхматион ПЛЦ контролни интерфејси
Линеарни претварачи: Новотецхник / Гефран сензори положаја на осовинама стезања, убризгавања и избацивања
Специфичне техничке предности производа{0}
Смањено скретање плоче и превенција блица
Лајсне-лајсни великог формата често пате од одвајања-обликованих линија због савијања средишње плоче под великим оптерећењем стезања. Применом кутија- плочастих плоча са оптимизованом оријентацијом ребра за напрезање, централни отклон се одржава унутар 0,08 мм при пуном хидрауличном притиску од 1.600 тона.
Управљање температуром уља и дуготрајношћу течности
Серво систем затворене петље{0}}генерише мање топлоте од традиционалних машина са фиксном{1}}пумпом. Ниже радне температуре уља (обично одржаване испод 45 степени) чувају хидрауличне заптивке, одржавају конзистентан вискозитет течности и удвостручују сервисни интервал хидрауличног уља.
Опције отпорности на хабање завртња и цеви
За једињења пуњена стакленим{0}}влакнима (нпр. 30% ГФ ПП или ПА66), стандардни нитрирани завртњи доживљавају убрзано хабање. Нудимо бурад од биметалне легуре са шрафовима од волфрам карбида, што повећава век хабања за 3 до 5 пута приликом обраде абразивних смола.
Типичне апликације
Аутомобилски екстеријер и унутрашњи делови
Велика језгра маске браника, структурни носачи контролне табле, носачи панела врата, облоге лукова точкова и подметачи мотора.
Индустријско паковање и логистика
Палете за транспорт од-полиетилена високе густине (ХДПЕ), тешке-склопиве сандуке, торбе за складиштење и контејнери за комунални отпад (240Л до 660Л).
Општинска и грађевинска инфраструктура
Велики ПВЦ/ППР цевни фитинзи, инспекцијске коморе, дренажни канали и структурне компоненте септичке јаме.
Комерцијални и кућни апарати
Спољне каде и структурне основе за машине за прање веша, кућишта спољашњих јединица клима уређаја и задње плоче телевизора.
Компатибилност материјала
|
Ресин Типе |
Типично скупљање (%) |
Опсег температуре топљења (степени) |
Захтеви за конфигурацију машине |
|
полипропилен (ПП) |
1.0 – 2.5% |
200 – 260 степени |
Стандардни вијчани профил; кола калупа високог капацитета хлађења. |
|
Полиетилен високе{0}}е густине (ХДПЕ) |
1.5 – 3.0% |
190 – 240 степени |
Опција завртња са високим обртним моментом пластификације; тачна контрола повратног притиска. |
|
АБС / ПЦ+АБС легура |
0.4 – 0.7% |
230 – 270 степени |
Функција декомпресије да спречи слињење; прецизан више-притисак задржавања. |
|
полиамид (ПА6 / ПА66 + ГФ) |
0.3 – 1.2% |
260 – 310 степени |
Биметални шраф{0}}отпорни на хабање и цев; керамичке грејне траке. |
Како одабрати / конфигурационе опције
Избор тачне спецификације зависи од димензија делова, вискозитета смоле и дизајна калупа:
Прорачун тонаже стезања
Израчунајте пројектовану површину дела (укључујући вођице) и помножите фактором притиска шупљине материјала:
Потребна тонажа (кН)=Пројектована површина (цм²) к фактор материјала (3,5 – 6,5 кН/цм²)
Јединица за убризгавање и избор завртња
А Шраф (130 мм): Пружа већи притисак убризгавања (до 190 МПа). Идеалан за танке{3}}пластике за инжењеринг са танким зидовима или делове са дугим протоком{4}}.
Б Вијак (140 мм): Стандардна балансирана опција. Оптимизује запремину и притисак убризгавања за опште полиолефине (ПП/ПЕ).
Ц вијак (150 мм): Максимизира запремину ударца (до 10.200 цм³). Препоручује се за индустријске делове-са дебелим зидовима који захтевају велику запремину материјала при умереном притиску убризгавања.
Опционе карактеристике
Хидрауличне јединице за повлачење језгра са више-кола (до 4 вентила)
Контрола секвенцијалне капије вентила (ваздушно или хидраулично активирање)
Акумулатор{0}}потпомогнуто великом-брзином убризгавања (за танко-паковање са танким зидовима)
Системи за стезање магнетних плоча за брзу промену алата
Производња и контрола квалитета
Инфраструктура за тешке машине
Сви рамови машина се подвргавају-опуштању напона након заваривања да би се елиминисала унутрашња напетост материјала. Прецизно бушење отвора за осовинице и вођица за везивање изводи се на великим подним-ЦНЦ хоризонталним бушилицама за бушење како би се гарантовао строг паралелизам.
[Заваривање оквира и напрезање-Растерећење жарења]
↓
[Подни{0}}тип ЦНЦ хоризонтално бушење и глодање]
↓
[Поравнање паралелизма ласерског трагача]
↓
[Суви циклус и пуна{0}}Хидраулична провера тонаже под притиском]
Инспекцијски критеријуми
Паралелизам плоче: Проверава се помоћу оптичких ласерских алата за поравнање; одржава се унутар 0,15 мм преко целе површине плоче током кретања.
Поравнавање и затезање везице: Електронски мерачи напрезања мере једнаку дистрибуцију оптерећења на сва четири спона под пуним притиском за закључавање.
Испитивање задржавања притиска и цурења: Хидраулички блокови разводника пролазе кроз 24-часовне тестове задржавања под високим притиском како би се потврдило да нема цурења уља на границама заптивки.
Континуирано тестирање на суво-покретање: 72-непрекидно суво тестирање пре испоруке да би се проверила стабилност контролера, термални баланс уља и поновљивост механичког сензора.
Прилагођавање и ОЕМ подршка
Пружамо прилагођена инжењерска подешавања која одговарају специфичним распоредима постројења и производним линијама:
Продужено дневно светло и удар:Прилагођене дужине везице и продужени потези отварања за дубоко{0}}извлачење делова или слагање калупа.
Специјализовани дизајн шрафова:Наменске геометрије главе за мешање, шрафови за баријеру за дисперзију боја или бурад са вентилацијом за материјале осетљиве на влагу{0}}.
Еуромап / СПИ стандарди:Интеграција роботског интерфејса (Еуромап 67 или Еуромап 12), СПИ плански вијци-обрасци рупа и стандардизована сигнализација{3}}извлачења језгра.
Подешавања напона:Интеграција трансформатора за глобалне електричне стандарде (нпр. 480В 60Хз Северна Америка, 380В 50Хз Европа, 415В Аустралија).
Шта купци треба да обезбеде за понуду
Да бисте добили тачну комерцијалну понуду и техничку спецификацију, наведите следеће детаље пројекта:
Датотеке или цртежи 3Д делова:СТЕП/ИГЕС формат са детаљима о димензијама делова, дебљини зида и тежини.
Спецификација смоле:Квалитет материјала, густина и брзина скупљања (нпр. САБИЦ ПП 575П са 20% талка).
Димензије калупа:Дужина, ширина, висина и укупна тежина калупа. Укључите основне-захтеве за повлачење ако је применљиво.
Циљно време циклуса и годишњи обим: Desired production output to help evaluate motor size and plasticizing capacity options.
Напајање постројења:Локални напон (В), фреквенција (Хз) и конфигурација фазе.
ФАК
П: Које је типично време испоруке за машину од 1600 тона?
О: Стандардно време производње је 60 до 75 дана након потписивања-техничког цртежа и потврде депозита. Специјализована прилагођавања (нпр. продужени размак полуге или прилагођене јединице за убризгавање) захтевају 80 до 90 дана.
П: Како се машина транспортује до прекоморских објеката?
О: Због својих димензија (~98 тона укупне тежине), машина је растављена на модуларне јединице за транспорт: склоп стезаљки, базу за убризгавање и хидраулични погон. Транспорт је организован коришћењем равних-регалних и отворених-контејнера.
П: Која гаранција и резервни делови су обезбеђени?
О: Машина укључује 12-месечну гаранцију на целу машину и 24-месечну структурну гаранцију на плоче и полуге. Стандардни комплет резервних делова (грејне траке, термопарови, хидраулични заптивни прстенови и близински прекидачи) је укључен у испоруку.
П: Може ли се ова машина интегрисати са роботима индустријске аутоматизације?
О: Да. Контролни систем подржава стандардне Еуромап 67 и Еуромап 12 интерфејсе, омогућавајући директну комуникацију са роботима за горњи-улаз, бочни{4}}улаз и 6-осне артикулационе роботе за аутоматизовано извлачење делова.
П: Које рутине одржавања су потребне за хидраулични систем?
О: Филтерске елементе треба прегледати након првих 500 радних сати и заменити сваких 2000 сати након тога. Тестирање хидрауличког уља треба да се спроводи сваке године да би се проверила чистоћа (циљни ИСО 4406 18/16/13) и перформансе течности.
Popularne oznake: Машина за бризгање од 1600 тона, Кина произвођачи машина за бризгање од 1600 тона, добављачи, фабрика