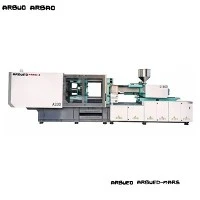
{0}}Серво машина за бризгање велике брзине
Енергетски{0}}ефикасна хоризонтална серво хидраулична машина за бризгање, пројектована за континуирану, високо{1}}прецизну индустријску производњу. Направљен са апсолутним-уобичајеним-системом серво погона магистрале, високо{5}кинематиком платна високе крутости и контролом притиска и протока у затвореном{6}}времену-у реалном времену. Дизајниран да смањи потрошњу киловат-сата по килограму прерађеног полимера уз одржавање поновљивих времена циклуса у аутомобилским, медицинским, паковањем и техничким операцијама обликовања.
Кључне спецификације
|
Параметар |
Технички домет / способност |
|
Опсег силе стезања |
70 тона - 2, 300 тона (700 кН - 23, 000 кН) |
|
Тежина ударца (ПС еквивалент) |
45 g - 12,500 g |
|
Веза{0}}Размак између трака |
310 к 310 мм до 1.650 к 1.500 мм |
|
Притисак убризгавања |
До 2.200 бара (зависно од пречника завртња) |
|
Ејецтион Строке / Форце |
70 мм - 450 мм / 22 кН - 380 кН |
|
Топологија електроенергетског система |
Апсолутни{0}}кодер заједнички-бус АЦ серво мотор + зупчаста пумпа |
|
Прецизност контроле положаја |
Поновљивост затварања/отварања калупа: +/-0,01 мм |
|
Време одзива хидрауличког система |
Повећање притиска система до 30 мс |
|
Цонтрол Арцхитецтуре |
Микропроцесорски контролер са ЦАНбус дигиталним ИО и Етхернетом |
|
Стандарди усклађености |
У складу са ЦЕ директивом, сертификован по систему квалитета ИСО 9001 |
Кључне карактеристике
Архитектура динамичке серво снаге:Елиминише губитак пригушивања бајпаса који је типичан за подешавања пумпи са фиксним{0}}пом. Потрошња енергије се динамички повећава са захтевима физичке фазе процеса, повлачећи основну струју мировања током фаза хлађења.
Кинематика круте плоче и осам{0}}окретања:Компјутерски-оптимизовани механизам за стезање у пет-тачака са двоструким-преклопним прекидачем подржан структуром оквира са осам{3}}окрета. Спречава деформацију средишње-плоче под максималном тонажом, обезбеђујући уравнотежену расподелу силе стезања по алатима са више{6}}шупљина.
Високо{0}}затворени{1}}контролер петље са високим одзивом:Праћење-у реалном времену положаја завртња, брзине убризгавања, прелаза притиска задржавања и температуре хидрауличног уља са више-програмабилним профилима.
Склопови завртња и цеви отпорни на хабање:Нитриране или биметалне јединице за обраду дизајниране за руковање стакленим{0}}ојачаним стакленим влакнима, корозивним или ватросталним-термопластима без превременог аксијалног хабања.
Пропорционална заштита од буђи:Режим заштите од калупа ниског{0}}притиска детектује стране предмете или-неизбачене делове пре -закључавања стезаљке под високим притиском, спречавајући оштећење алата.
Принцип рада и дистрибуција струје
Испорука енергије се ослања на динамички серво погон који ради на заједничкој архитектури ДЦ магистрале. За разлику од стандардних асинхроних мотора који раде на константном броју обртаја са пропорционалним вентилима за ослобађање који ослобађају вишак протока, серво мотор апсолутног-кодера модулира брзину ротације у реалном времену на основу захтева система.
Редослед снаге и проток енергије
Контролни сигнал система: Контролер издаје дигиталну команду брзине и притиска серво драјву апсолутног-кодера.
Динамичка контрола мотора: Погон контролише мотор на наизменичну струју са сталним-магнетом, који управља хидрауличном пумпом са унутрашњим зупчаником.
Специфични хидраулични излаз за фазу:
Пластифицирање и држање: Испоручује се пун или контролисан обртни момент за одржавање прецизног броја обртаја завртња и хидрауличког притиска топљења.
Фаза хлађења: Брзина ротације мотора пада на минималне нивое у празном ходу, смањујући потрошњу енергије на 0% - 5% капацитета приправности током стационарног времена задржавања.
Регенеративни опоравак енергије: Кинетичка енергија која се генерише током-циклуса успоравања велике брзине се хвата и дели преко интерне заједничке ДЦ магистралне линије, минимизирајући расипање топлоте унутар хидрауличког ормара.
Специфичне техничке предности производа{0}
30% - 60% смањења енергије у односу на фиксне-системе померања:Мерења снаге у стварном-светском свету показују да специфична потрошња енергије пада на 0.28 - 0.38 кВх/кг за стандардне полиолефине, у зависности од трајања циклуса и режима хлађења.
Радни оквир ниске температуре уља:Смањене смицање хидрауличног флуида одржавају просечну температуру резервоара уља између 38 степени и 45 степени без захтевања превеликог спољашњег капацитета расхладног торња. Ово продужава век трајања уљних заптивача и одржава конзистентан вискозитет течности током 24-часовних производних циклуса.
Поновљива толеранција тежине убризгавања:Време одзива серво уређаја испод 30 мс омогућава прецизно пребацивање-нивоа милисекунди са контроле брзине убризгавања на контролу притиска. Варијација максималне тежине ударца остаје у границама +/-0,1% на стандардним серијама прецизног обликовања.
Спречавање скретања плоче:Конструкције одливака који су верификоване анализом коначних елемената (ФЕА) одржавају структурну крутост под максималним притиском стезања, спречавајући стварање флека дуж линија раздвајања и продужавајући век алата.
Типичне апликације
Аутомобилске спољашње и унутрашње компоненте:Командне табле, облоге врата, кућишта лампи, кутије са осигурачима и поклопци мотора који захтевају високу структурну чврстоћу и ниско савијање.
Танка{0}}ембалажа за храну и логистику:Високо{0}}брзи{1}}контејнери за храну са више шупљина, поклопци, затварачи и{2}}тешки сандуци за складиштење који захтевају кратко време циклуса.
Медицински потрошни материјал и кућишта:Цијеви шприцева, петријеве посуде, компоненте ИВ конектора и кућишта дијагностичких касета обликована у условима чистих соба.
Компоненте индустријских и кућних апарата:Каде машине за прање веша, кућишта клима уређаја, електричне разводне кутије и кућишта прецизних зупчаника.
Компатибилност материјала
Стандардни и специјализовани профили геометрије вијака прихватају широк спектар термопластичних полимера:
|
Категорија материјала |
Врсте полимера |
|
Цоммодити Ресинс |
ПП, ПЕ (ХДПЕ/ЛДПЕ), ПС, АБС, ХИПС |
|
Енгинееринг Тхермопластицс |
ПА6, ПА66, ПЦ, ПОМ, ПБТ, ПЕТ, ПММА |
|
Ојачани и пуњени материјали |
ПА/ПБТ са{0}}пуњеним стакленим влакнима (до 40%), ЦаЦО3 |
|
Рециклиране и поново млевене мешавине |
Пост-Рециклиране (ПЦР) пахуљице, индустријско поновно млевење |
Стандардни вијак:Однос Л/Д 20:1 избалансиран за пропусност полиолефинске пластификације и хомогенизујући квалитет растапа.
Инжењерски завртањ:Баријерне летве са заглављима за мешање за обраду ПЦ, АБС и ПЦ/АБС легура без термичке деградације или цртања боја.
Корозивна/абразивна конфигурација:Потпуно биметална цијев са облогом од волфрам карбида упарена са завртњем од каљеног алатног челика за обраду једињења-отпорних на пламен (В-0) или формулација пуњених влакнима.
Како одабрати / опције конфигурације
Избор одговарајуће конфигурације машине захтева израчунавање неопходне силе стезања и капацитета убризгавања на основу геометрије производа:
Прорачун минималне силе стезања
Сила стезања (тоне)=[Пројектна површина (цм^2) к Притисак шупљине (бар) / 1000] к Фактор сигурности (1.1 - 1.2)
Танки-Делови за паковање: 0.6 - 0.9 тона/цм^2
Технички/инжењерски делови: 0.4 - 0.6 тона/цм^2
Робни делови са дебелим зидовима: 0.3 - 0.4 тона/цм^2
Одговарање тежине шута
Уверите се да укупна тежина сачме (укључујући вођице) користи између 20% и 80% максималног капацитета цеви машине како би се спречила деградација полимера услед прекомерног времена задржавања или недоследног пластифицирања.
Ток избора машине
Изаберите основну тонажу стезања: Опсег од 70Т до 2300Т на основу прорачуна силе стезања.
Изаберите распоред хидрауличке снаге:
Стандардни хидраулични распоред: Погодно за циклусе дуже од 8 секунди и опште техничке примене за обликовање.
Подешавање велике-брзине/акумулатора: Погодно за танко{1}}паковање (< 1 mm wall thickness) requiring injection speeds up to 300+ mm/s.
Изаберите пакет завртња и цеви:
Стандардно нитрирано: За не-абразивне робне смоле.
Биметална отпорност на хабање: За стаклена-влакна, пламен{1}}успориваче или абразивна једињења.
Дегазација/ПВЦ Специал: За формулације које су{0}}осетљиве на топлоту или вентилацију-.
Производња и контрола квалитета
Машине се производе у складу са процедурама управљања квалитетом ИСО 9001 и стриктно су у складу са европским ЦЕ директивама о безбедности машина:
Прецизна обрада:Површине ваљка, локације за везивање{0}} и оквири лежишта су машински обрађени на 5-осним ЦНЦ центрима за глодање портала да би се одржале паралелне толеранције унутар 0,05 мм по дијагоналама плоче.
Следљивост компоненти:Критични хидраулички вентили, серво мотори, погони и контролери се добијају од верификованих глобалних добављача компоненти са праћењем серијског броја пуне серије.
Ослобађање од стреса:Заварене конструкцијске основе машина пролазе кроз ублажавање напрезања услед вибрација или третман термичког жарења пре завршне обраде како би се елиминисала унутрашња напрезања и избегло савијање структуре током времена.
Фабричко прихватљиво тестирање (ФАТ):Свака јединица завршава непрекидно 24-суво- тестирање циклуса након чега следи испитивање задржавања притиска пуне тонаже и тестирање хидрауличког притиска пре слања у фабрику.
Прилагођавање и ОЕМ подршка
Доступне су прилагођене хардверске и софтверске опције које одговарају специфичним захтевима производне линије:
Продужено -размак и дневно светло:Прилагођени проширења оквира за прилагођавање алата за дубоко-калупе, калупе за наслагање или тешке алате за извлачење језгра{1}}.
Језгро{0}}Хидраулика за повлачење и одвртање:Више-програмабилна хидраулична кола-кола за повлачење и континуалне-контроле мотора за одвртање са континуираном ротацијом интегрисане у главни ПЛЦ.
Специјализовани пакети за обраду:
ПЕТ преформ пакет: Ојачани погон за пластификацију, вијак са високим Л/Д односом и интегрисани интерфејс одвлаживача.
Пакет фитинга за ПВЦ цеви: врх завртња од каљене легуре, принудно ваздушно хлађење на зонама цеви и циљани термички надзор.
Течна силиконска гума (ЛСР): хлађени склопови цеви, млазнице за затварање-опруге{1}} и контроле интерфејса за вакуум вентилацију.
Интерфејси за аутоматизацију:Еуромап 63 / Еуромап 67 / ОПЦ УА интерфејси за стандардизовану комуникацију са роботским горњим-бирачима улаза, аутоматизацијом бочног-уласка и праћењем мреже МЕС.
Шта купци треба да обезбеде за техничку понуду
Да бисте добили тачну комерцијалну понуду и техничку понуду, наведите следеће параметре:
|
Ставка |
Параметар / Захтев |
|
Парт Детаилс |
2Д/3Д ЦАД цртежи (СТЕП/ИГС/ПДФ) са кључним димензијама |
|
Спецификација материјала |
Специфична класа полимера, МФИ/МФР, проценат пунила |
|
Спецификације калупа |
Димензије калупа (Д к Ш к В), укупна тежина, број шупљина |
|
Циљна производња |
Потребно време циклуса, дневне потребе за запремином |
|
Инфраструктура постројења |
Радни напон/фреквенција (нпр. 400В 50Хз, 480В 60Хз) |
|
Перипхерал Рекуирементс |
Интерфејси за аутоматизацију, цоре{0}}повуци, вруће зоне |
ФАК
П: Које је просечно време испоруке од поруџбине до испоруке?
О: Стандардни модели тонаже (70Т - 450Т) одржавају типично фабричко време израде од 20 до 30 календарских дана. За велике-машине (преко 600Т) или јединице које захтевају специјализоване прилагођене конфигурације цеви потребно је 45 до 60 календарских дана, под условом да се заврши фабричко пријемно тестирање.
П: Каква је потрошња енергије у поређењу са потпуно електричним машинама?
О: Серво хидрауличне машине испоручују 80% - 90% уштеде енергије коју постижу све-електричне машине уз задржавање већег капацитета стезања, супериорне способности вучења{3}}хидрауличног језгра и значајно ниже почетне капиталне трошкове и трошкове одржавања за тешке{4}}компоненте.
П: Која гаранција и подршка за резервне делове су укључени?
О: Машине укључују 12-месечну свеобухватну гаранцију за машине која покрива главне структуралне ливене, спојне шипке, склопове плоча, серво моторе, хидрауличне пумпе и контролни хардвер. Критични резервни делови који се хабају (заптивке, траке за грејање, термопарови) се испоручују са почетним комплетом машинских алата, а стандардне компоненте се налазе широм света за брзу замену.
П: Може ли контролер машине да се повеже са централизованим фабричким софтвером?
О: Да, контролери подржавају стандардне Етхернет мрежне опције и уобичајене комуникационе протоколе (као што су стандарди ОПЦ УА/Еуромап), омогућавајући даљинско праћење података-у реалном времену, евиденцију производње, евиденцију грешака и интеграцију у модерне Смарт Фацтори/МЕС мреже.
Popularne oznake: енергетски ефикасна серво машина за бризгање, произвођачи, добављачи, фабрика у Кини енергетски ефикасни серво машина за бризгање