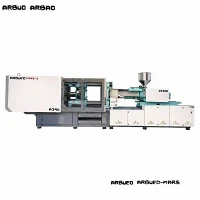
Високо{0}}прецизна серво хидраулична машина за бризгање
Ова високо{0}}прецизна серво хидраулична машина за бризгање је пројектована за производњу високо{1}}толерантних, сложених термопластичних компоненти у аутомобилској, медицинској, амбалажној и прецизној 3Ц индустрији електронике. Интегришући серво хидраулички систем типа аутобуса- са двоструким-преклопним механичким стезањем, машина постиже тачност поновљене позиције убризгавања од +/-0,1 мм и толеранције конзистенције тежине унутар<=0.3%.
Дизајнирана за непрекидан индустријски рад 24/7, серија покрива силе стезања од 90 до 1000 метричких тона. Систем смањује потрошњу енергије за 30% до 60% у поређењу са стандардним хидрауличним системима-фиксног померања док одржава ниске температуре уља током продуженог циклуса.
Кључне спецификације
|
Параметар |
Јединица |
Стандардни асортиман модела (90Т - 450Т) |
Опсег модела за тешке услове рада (550Т - 1000Т) |
|
Цлампинг Форце |
кН |
900 - 4,500 |
5,500 - 10,000 |
|
Раздаљина -преке (В к В) |
мм |
360 x 360 - 780 x 780 |
880 x 880 - 1160 x 1160 |
|
Макс. Висина калупа |
мм |
350 - 750 |
800 - 1100 |
|
Мин. Висина калупа |
мм |
150 - 300 |
350 - 450 |
|
Ејецтор Строке |
мм |
100 - 220 |
240 - 300 |
|
Опције пречника завртња |
мм |
A: 30 / B: 35 / C: 40 |
A: 75 / B: 85 / C: 95 |
|
Тхеоретицал Схот Волуме |
цм3 |
105 - 1,850 |
2,100 - 5,800 |
|
Тежина убризгавања (ПС) |
g |
95 - 1,680 |
1,910 - 5,270 |
|
Макс. Притисак убризгавања |
бар |
1,650 - 2,200 |
1,550 - 2,100 |
|
Стопа убризгавања |
цм3/с |
85 - 450 |
480 - 920 |
|
Системски притисак |
МПа |
16 |
17.5 |
Кључне карактеристике
Затворен-Систем серво погона са петљом: Реагује у року од 28 мс на команде притиска и брзине. Излазна снага се динамички повећава са потражњом за оптерећењем, спречавајући прегревање хидрауличног уља и елиминишући губитак енергије у стању мировања.
Крута плоча и преклопна геометрија: Оптимизован дизајн плоче помоћу анализе коначних елемената (ФЕА) минимизира отклон под пуном силом стезања, спречавајући појаву калупа и неуједначену дебљину зида.
Прецизна контрола температуре: ПИД више{0}}зонске керамичке траке за грејање одржавају температуру бурета унутар +/-1 степен Ц, спречавајући деградацију смоле током обраде.
ЦАНбус дистрибуирана архитектура: Дигитално преноси контролне сигнале између главног процесора, серво погона и линеарних претварача да би се елиминисао шум сигнала и кашњење аналогне{0}}у-дигиталне конверзије.
Подршка за линеарну вођицу за јединицу за убризгавање: Двоструке линеарне водилице подржавају санке за убризгавање, смањујући трење, обезбеђујући прецизно центрирање млазнице и одржавајући доследно поравнање убризгавања.
Принцип рада / Конфигурација машине
Машина ради кроз четири координирана главна функционална склопа:
[Plasticizing Unit] ---> [Injection & Holding] ---> [Clamping & Ejection] --->[Серво хидраулично језгро]
Стезна јединица
Механичка веза у 5-двоструких-тачака претвара силу хидрауличког актуатора у притисак стезања калупа. Високо{4}}затезне шипке са тврдим хромираним слојем носе структурна оптерећења. Аутоматско централно подмазивање пумпа уље директно за пребацивање чаура на основу броја циклуса. Подешавање висине калупа користи унутрашњи зупчаник који покреће хидраулични мотор.
Јединица за ињектирање и пластификацију
Јединица за убризгавање користи нитрирани или биметални завртањ који покреће хидраулични мотор високог{0}}момента за пластификацију. Двоструки цилиндри за убризгавање равномерно распоређују хидрауличку силу преко задње плоче завртња, обезбеђујући уједначену брзину напред без нагињања.
Серво хидраулични систем
Напајање се напаја динамичким трајним-серво мотором са магнетом упарен са унутрашњом зупчастом пумпом. Системски притисак и брзина протока се континуирано прате преко претварача притиска и ротационих енкодера, враћајући-оперативне податке у реалном времену назад у контролер серво погона.
Цонтрол Арцхитецтуре
Контролер машине има интерфејс са екраном осетљивим на додир у боји од 10,4 инча који може да ускладишти до 200 профила параметара калупа. Интегрисана дијагностика тренутно детектује одступања сензора, скокове температуре уља и прекорачење хода.
Специфичне техничке предности производа{0}
Систем за заштиту од буђи
Заштита калупа од ниског{0}}притиска прати положај стезне плоче помоћу линеарних претварача са прецизношћу од 0,01 мм. Ако отпор премаши унапред постављени праг током затварања калупа-као што је из-избаченог дела-повезивање се тренутно зауставља и преокреће како би се спречило оштећење алата.
Волуметријска стабилност и конзистенција топљења
Комбинација пропорционалне дигиталне контроле повратног-притиска и склопа неповратног вентила{1}} спречава повратни ток растопа током фазе задржавања. Одступање тежине-до-одступања се контролише унутар<=0.3% across multi-cavity runs.
Продужени век трајања хидрауличног уља
Пошто се серво мотор гаси на скоро нулту брзину током фаза хлађења, стварање топлоте унутар хидрауличног кола значајно опада. Просечна температура уља остаје између 35 степени Ц и 45 степени Ц без потребе за прекомерном екстерном расхладном водом, продужавајући трајност заптивача и одржавајући вискозитет уља током времена.
Типичне апликације
Аутомотиве Енгинееринг
Причвршћивачи, унутрашње копче, решетке за вентилацију, кућишта сензора, блокови конектора.
Погодно за смоле{0}}пуњене стаклом које захтевају прецизно задржавање димензија под термичким стресом.
Медицинска и лабораторијска опрема
Цијеви за шприцеве, врхови за пипете, епрувете за прикупљање крви, конектори за течност.
Конфигурисано за компатибилност класе 8 чисте собе са -незагађујућим премазима за везице-премазима и посудама за задржавање уља-.
Техничке компоненте и компоненте за паковање
Танки{0}}контејнери, затварачи са навојем, прецизни зупчаници, кућишта пумпи.
Дизајниран за кратко време циклуса и брзо пуњење калупа без структуралних деформација.
Компатибилност материјала
Стандардни нитрирани вијак и буре обрађују непуњене инжењерске смоле, док специјализоване биметалне опције рукују агресивним пунилима:
|
Ресин Цласс |
Материјали |
Препоручена опција завртња / цеви |
Обрада белешки |
|
Стандард Цоммодити |
ПП, ПЕ, ПС, АБС |
нитрирани челик (38ЦрМоАлА) |
Стандардни однос Л/Д (20:1), стандардни профил компресије |
|
Енгинееринг Полимерс |
ПЦ, ПА6/ПА66, ПОМ, ПБТ |
Биметална легура{0}}отпорна на хабање |
Висок Л/Д однос (22:1), потребно прецизно управљање температуром бурета |
|
Реинфорцед Ресинс |
ПА66 + 30% стаклених влакана |
Потпуно очврснут / пресвучен карбидом |
Висока{0}}отпорност на хабање; ојачана завртња за заштиту земљишта |
|
Корозивне смоле |
ПВЦ, АБС отпоран на пламен |
Нерђајући / хромирани |
Поплата{0}}отпорна на корозију са специјализованим зонама за хлађење бурета |
Како одабрати / опције конфигурације
Кораци избора
Одредите потребну силу стезања: Израчунајте пројектовану површину дела укључујући вођице и помножите са специфичним притиском у шупљини (бар). Изаберите тонажу машине која ради на 70% до 85% номиналне максималне силе.
Израчунајте запремину ударца: Уверите се да укупна тежина ударца (делови плус клизач) падне између 20% и 80% укупног теоретског капацитета машинског ударца.
Проверите физичке димензије: Проверите димензије калупа у односу на зазор - шипке (В к В), минималну/максималну дебљину калупа и спецификације хода избацивача.
Модуларна конфигурациона матрица
Системи за повлачење језгра: 1 до 4 хидраулична кола за повлачење језгра-за сложену механику клизача калупа.
Вентили за издувавање ваздуха: До 4 независна темпирана канала за избацивање ваздуха.
Спреман за аутоматизацију: Опциони Еуромап 67 или СПИ интерфејси робота за уклањање интегрисаних делова и аутоматизацију низводно.
Производња и контрола квалитета
Свака машина пролази стриктну структурну и функционалну верификацију пре прихватања у фабрици:
Тестирање паралелизма плочице: Ласерски алати за поравнање верифицирају паралелност плоче на четири положаја везице-под пуним притиском стезања до 0,05 мм/м.
Процес ослобађања од стреса: Машински обрађени одливци се подвргавају термичком напрезању-олакшавајућем жарењу да би се трајно уклонио унутрашњи напон и спречила деформација структуре под сталним оптерећењем.
Тест држања хидрауличког притиска: Хидраулички разводници и цилиндри су проверено-тестирани на 1,5 пута радном притиску током 4 сата да би се проверио интегритет заптивача.
Пуно{0}}Очитавање на суво: 48-часовно континуирано аутоматско тестирање циклуса проверава стабилност електричног сигнала, време одзива серво уређаја и термичку равнотежу пре испоруке.
Прилагођавање и ОЕМ подршка
Прилагодите конфигурације машина специфичним фабричким окружењима и производним процесима:
Специјализоване геометрије вијака:Прилагођени шрафови за баријере, главе за мешање и бурад са вентилацијом за директно мешање боја или уклањање испарења.
Хидрауличне модификације:Блокови вентила великог{0}}протока за велике брзине убризгавања; опције истовременог померања за паралелно повлачење-језгра и отварање стезаљке.
Прилагођена боја и брендирање:Сликање оквира, брендирање контролног интерфејса и локализовано усклађивање напона (нпр. 480В/60Хз, 380В/50Хз, 220В/60Хз).
Шта купци треба да обезбеде за понуду
Обезбеђивање следећих параметара пројекта омогућава прецизно димензионисање опреме и комерцијалне понуде у року од 24 сата:
Цртежи делова/узорци:3Д ЦАД датотеке (СТЕП/ИГЕС) или 2Д технички цртежи са детаљима о димензијама, дебљини зида и тежини.
Детаљи материјала смоле:Специфичан квалитет полимера, технички лист произвођача и проценат пунила (нпр. % стаклених влакана, садржај минерала).
Изглед калупа:Број шупљина, дизајн система клизача (Цолд Руннер или Хот Руннер) и укупне димензије калупа (Д к Ш к В).
Циљни излазни захтеви:Очекивано време циклуса и потребан дневни обим производње.
Фабричке услуге:Локални радни напон/фреквенција и капацитет снабдевања расхладном водом.
ФАК
П: Коју тачност понављања позиционирања постиже јединица за убризгавање?
О: Линеарни претварачи на оси убризгавања дају повратну информацију о положају са тачношћу до 0,01 мм, одржавајући конзистентност поновљених потеза убризгавања унутар +/-0,1 мм током производних серија.
П: Како се серво хидраулична машина може поредити са потпуно{0}}електричном машином?
О: Серво хидрауличне машине испоручују велике силе стезања, поуздане перформансе притиска задржавања и робустну дугорочну издржљивост уз знатно нижу цену капиталне опреме од свих-електричних модела. Они постижу упоредиву енергетску ефикасност (30% до 60% уштеде у односу на стандардну хидраулику) и прецизну поновљивост погодну за већину техничких апликација за обликовање.
П: Који распоред одржавања је потребан за серво хидраулични систем?
О: Замените хидрауличну течност и очистите повратне филтере након првих 500 радних сати. У нормалним радним условима, вршите провере филтрације уља на сваких 3.000 сати и комплетну замену уља на сваких 6.000 до 8.000 сати. Аутоматизовани централни систем за подмазивање покрива преклопне клинове на основу подешеног броја циклуса.
П: Може ли машина да обрађује високо{0}температурну пластику као што је ПЕЕК или ПЕИ?
О: Да. Обрада високо{1}}полимера на високим температурама захтева опциони-пакет керамичких грејача на високим температурама, специјализоване високо{3}}термопарове и биметални склоп завртња/цева који је предвиђен за температуре обраде до 400 степени Ц.
Popularne oznake: Високо прецизна серво машина за бризгање, произвођачи, добављачи, фабрика у Кини високе прецизности серво машина за бризгање