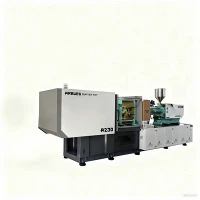
Машина за високо{0}}брзо бризгање за танке{1}}контејнере
Системи за{0}}брзо бризгање направљени за пластичне контејнере са танким{1}}стинама захтевају структурну крутост, високе стопе убризгавања и брзо сушење-циклуса. Стандардне машине за бризгање не могу да постигну брзину пуњења која је неопходна за дебљину зида испод 0,5 мм без прераног замрзавања-врата, кратких удараца или прекомерног обликовања-напрезања.
Ова платформа користи директан -серво погон-хидраулични систем интегрисан са акумулаторском асистенцијом за испоруку брзине убризгавања до 800 мм/с. Механизам за стезање-високе крутости одржава прецизан паралелизам плоче под брзим циклусом пуне -тонаже, штитећи калупе са више-врућих-одубина од превременог хабања. Направљена специјално за апликације за паковање-укључујући полипропиленске (ПП) каде за храну, ИМЛ (Ин-Молд Лабелинг) контејнере, поклопце за паковање и танке-медицинске материјале за једнократну употребу-, ова опрема ради у циклусима од 2,8 до 4 секунди у зависности од геометрије зида.
Кључне спецификације
У табели у наставку су наведени технички параметри за производњу танких{0}}контејнера. Све вредности су верификоване према стандардним протоколима тестирања.
|
Тецхницал Параметер |
Јединица |
Опсег вредности / спецификације |
|
Цлампинг Форце |
кН / тона |
2.500 – 5.500 / 250 – 550 тона |
|
Раздаљина -преке (В к В) |
мм |
580×580 до 880×880 |
|
Брзина убризгавања |
мм/с |
350 – 800 (Акумулатор-потпомогнут) |
|
Брзина убризгавања (макс.) |
цм3/с |
800 – 1,500 |
|
Однос Л/Д завртња |
L/D |
22:1 – 25:1 (Оптимизовано за ПП/ПС) |
|
Опције пречника завртња |
мм |
42 / 50 / 55 / 60 / 65 |
|
Макс. Тежина ударца (ПП) |
g |
180 – 620 |
|
Притисак убризгавања |
бар |
2,000 – 2,400 |
|
Време сувог циклуса (Еуромап 6) |
сец |
1.4 – 2.1 |
|
Ејецтор Строке / Форце |
мм / кН |
150 – 220 / 60 – 110 |
|
Системски притисак |
МПа |
17.5 – 21.0 |
|
Снага хидрауличне пумпе |
кВ |
45 – 90 (серво{2}}погон) |
Кључне карактеристике
Хидраулична јединица и јединица за убризгавање
Акумулатор{0}}Круг са потпомогнутим убризгавањем: Користи акумулаторе азота под високим-притиском за испуштање хидрауличног уља директно у цилиндар за убризгавање, тренутно превазилазећи отпор течности да би достигао вршну брзину у року од неколико милисекунди.
Опти-Профил завртња са баријером за топљење: Садржи наменски Л/Д однос са елементима за мешање дизајнираним да хомогенизују високо-МФИ полиолефине без изазивања термичке деградације полимера или скокова вискозитета.
Уравнотежено убризгавање са двоструким-цилиндаром: Двоструки цилиндри за убризгавање су симетрично поравнати са осом завртња да би се елиминисало бочно-оптерећење цеви за убризгавање и побољшала прецизност понављања хитаца{2}}до{3}}.
Стезање и контрола машине
Укрућење плоче и контрола паралелизма: ливене плоче са кутија-структуром дизајниране помоћу анализе коначних елемената (ФЕА) минимизирају отклон плоче под силом закључавања-на испод 0,05 мм, чувајући линије раздвајања калупа.
Затворена-Серво контрола: Дигитални линеарни претварачи прате кретање плоче, положај убризгавања и ход ејектора при брзини одзива од 1 кХз, покрећући пропорционалне петље вентила за прецизну поновљивост положаја.
-Брзо механичко избацивање: Хидраулички ејектори синхронизовани са покретом отварања стезаљке омогућавају непрекидно спуштање делова или брзо-полетање робота без заустављања кретања плоче.
Принцип рада и конфигурација машине
Танко{0}}обликовање се суштински разликује од стандардног калупа за паковање због динамике топљења. Пластифицирана смола улази у шупљину калупа великом брзином да би завршила пуњење пре него што замрзнути слој угуши проток.
Распад тока процеса
Фаза пластификације: Смоле са високим-индексом течења талине (МФИ) (обично МФИ 30–100) се топе унутар 22:1 или 25:1 Л/Д бурета. Пропорционална контрола повратног-притиска обезбеђује стабилну густину дуж вијка.
Фаза убрзања и убризгавања: Након закључавања стезаљке, вентил акумулатора азота се отвара. Хидраулична течност убрзава клип за убризгавање до 600–800 мм/с за мање од 20 милисекунди, гурајући растоп у канале калупа танке до 0,35 мм.
Пребацивање В/П и паковање: Сензори линеарног положаја покрећу прелазак са пуњења{0}}контролисаног брзином на паковање{1}}контролисаним притиском на основу положаја завртња (прецизно унутар ±0,1 мм) да би се спречило треперење калупа.
Синхронизовано враћање покрета: Како се циклус хлађења завршава, покретна плоча се убрзава уназад док се клинови за избацивање активирају синхроно, дозвољавајући деловима да падну или уђу у руку аутоматизације ИМЛ без паузе.
Техничке предности
Ублажавање угиба стезне јединице
Стандардне плоче се савијају према унутра под високим притиском, што доводи до неравномерне расподеле стезања по калупима са више{0}} шупљина. Ова платформа користи централне- плоче потисне кутије које усмеравају силу стезања ка центру калупа, смањујући деформацију плоче и одржавајући дебљину зида дела уједначеном у толеранцији од ±0,02 мм у свим шупљинама.
Брзина хидрауличког одзива
Интеграцијом пропорционалних вентила са високим{0}}одзивом директно на блок за убризгавање, кашњење хидрауличког протока је практично елиминисано. Машина прелази са нулте на максималну брзину убризгавања за 16 милисекунди, спречавајући стагнацију предњег дела растопа током пуњења танких{3}}секција.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Ознаке протока / кратки снимци
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Хомогени зид од 0,4 мм
Управљање топлотом и очување енергије
За разлику од конвенционалних хидрауличних постројења са{0}}фиксним погоном која ослобађају неискоришћену енергију као топлоту, унутрашњи стални-серво погон са трајним магнетом прилагођава број обртаја пумпе у складу са тренутним потребама. Потрошња енергије пада за 30% до 55% током циклуса хлађења и задржавања у поређењу са не-серво системима, одржавајући температуру уља стабилном испод 45 степени без сталног екстерног преоптерећења расхладног уређаја.
Типичне апликације
Ова конфигурација машине је оптимизована за велику{0}}запремину, танкозидно-паковање хране, медицински потрошни материјал и свакодневну потрошну робу за коју су потребни делови са танким зидовима.
|
Сектор индустрије |
Енд{0}}Примери производа |
Типична дебљина зида |
Цавити Цоунт |
Циљно време циклуса |
|
Паковање хране |
Маргарин каде, посуде за сладолед |
0,38 – 0,50 мм |
4 до 8 шупљина |
2,8 – 3,8 сек |
|
Пиће и млечни производи |
Шоље за кафу, лонци за јогурт (компатибилно са ИМЛ) |
0,40 – 0,55 мм |
8 до 16 шупљина |
3,2 – 4,2 сек |
|
Логистика и складиштење |
Очигледни{0}}поклопци са шаркама |
0,45 – 0,60 мм |
8 до 16 шупљина |
3,0 – 4,0 сек |
|
Медицал Диспосаблес |
Савети за пипете, бочице за узорке |
0,50 – 0,70 мм |
16 до 32 шупљине |
4,5 – 6,0 сек |
|
Индустријска амбалажа |
Танкозидне канте/кутије за брзу-храну |
0,65 – 0,85 мм |
2 до 4 шупљине |
5,0 – 7,5 сек |
Компатибилност материјала
Производња танкозидних{0}}контејнера захтева термопластичне материјале високог протока са предвидљивим понашањем{1}}у стањивању. Склоп цеви машине, температурне зоне и профили вијака су посебно оптимизовани за ове материјале:
Полипропилен (ПП):Примарна смола за посуде за храну. Компатибилан са насумичним типовима кополимера и хомополимера који карактеришу стопе протока растопа (МФИ) од 30 до 120 г/10 мин.
Полистирен (ГППС / ХИПС):Користи се за чврсте прозирне шоље и прибор за јело. Руковано коришћењем биметалних цеви против-хабања да би се спречило хабање од крутих љуспица.
Полиетилен високе{0}}е густине (ХДПЕ):Користи се за затвараче, поклопце и структуралне контејнере. Температурне зоне бурета одржавају чврсту контролу загревања у 4-5 фаза како би се контролисала вискозност растопа.
Био{0}}полимери на бази (ПЛА/ПБАТ мешавине):Доступан са прилагођеном геометријом завртња и смањеним односом компресије како би се спречила термичка деградација током пластификације.
Како одабрати / опције конфигурације
Избор правог капацитета машине захтева израчунавање укупне пројектоване површине, тежине калупа и запреминске величине ударца.
Кораци избора
Израчунајте силу стезања: пројектована површина (цм2) к број шупљина к притисак шупљине (600–800 бара)=Потребна тонажа.
Проверите величину сачме: Тежина сачме треба да буде између 30% и 70% укупног капацитета цеви машине.
Изаберите Аутоматион Интерфаце: Изаберите Еуромап 67 или Еуромап 73 за ИМЛ или Хигх-Спеед Таке-Офф Робот.
Опционе модуларне надоградње
Биметално буре и шраф: Неопходан за обраду рециклираних смола (рПП/рПЕТ) или једињења која садрже абразивне адитиве или пигменте.
Склопови ваздушних вентила: Интегрисани пнеуматски вентили за избацивање са два- или четворострука кола-на статичким/покретним плочама за-спуштање делова велике брзине.
Протоколи за аутоматизацију: Стандардни Еуромап 67 или Еуромап 73 интерфејси робота за беспрекорну интеграцију са ИМЛ роботиком-бочним улазом и системима за слагање низводно.
Производња и контрола квалитета
Оквири машина су направљени од профила-конструкционих челичних профила растерећених напрезања како би се спречило померање димензија током година високог-циклирања.
Производни радни ток
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Фацтори Вет Рун
Интегритет обраде: Главни одливци (плоче, базе, прекидачи) се подвргавају термичком жарењу праћеном једном-обрадом на 5-осним ЦНЦ порталним центрима за глодање како би се гарантовао паралелност рупе за везивање у кругу од 0,02 мм.
Тестирање хидрауличког кола: Сви хидраулички разводи су тестирани{0}}притиском на радну снагу 1,5 пута у трајању од 24 сата да би се проверило да нема унутрашњег цурења пре склапања.
Провера ласерског поравнања: Паралелност плоче се верификује испод 0%, 50% и 100% оптерећења стезања помоћу опреме за ласерско поравнање пре него што се фабрички-искључи.
Пре-Тест издржљивости пре испоруке: Свака машина пролази кроз континуирани 48-циклус тестирања у сувом-својном раду уз 4-часовни тест убризгавања калупа при пуном оптерећењу да би се верификовала стабилност притиска, тачност сензора и равнотежа термичке контроле.
Прилагођавање и ОЕМ подршка
Пружамо прилагођене конфигурације машина које одговарају специфичним распоредима калупа, инфраструктури за аутоматизацију постројења и регионалним енергетским стандардима:
Проширени размак између шипки{0}:Прилагођене димензије плоче за смештај великих -врућих- калупа са више шупљина или плоча са језгром за одвртање.
Специјализовани профили шрафова:Наменски профили за мешање за дисперзију матичне мешавине, ниску-геометрију смицања за био-смоле или стврднуте површинске обраде за једињења пуњена калцијум-карбонатом.
Адаптације за напајање и напон:Фабрички{0}}конфигурисани електрични ормари који одговарају 200В, 380В, 415В или 480В 3-фазним енергетским мрежама на 50Хз или 60Хз, у складу са ЦЕ и УЛ стандардима.
Интегрисана Хот Руннер контролна јединица:Кабинет{0}}интегрисани више-зонски модули за контролу температуре врућих клизника, елиминишући самосталне подне јединице и поједностављујући распоред каблова.
Шта купци треба да обезбеде за понуду
Да бисте добили тачан комерцијални предлог са прецизном димензионисањем машине, проценама времена циклуса и пројекцијама поврата улагања, укључите следеће техничке инпуте уз свој упит:
Цртежи делова / 3Д ЦАД датотека:СТЕП (.стп) или Парасолид (.к_т) датотеке са детаљима о профилима дебљине зидова, структурама ребара и локацијама капија.
Подаци о материјалу:Тип полимера, класа и индекс течења топљења (МФИ) (нпр. ПП случајни кополимер, МФИ 70).
Циљни производни капацитет:Потребан сатни излаз или циљно време циклуса по делу.
Информације о калупу:Број шупљина, укупне димензије калупа (ширина к дужина к висина), детаљи система разводника за вруће воде и укупна тежина калупа.
Захтеви за аутоматизацију на нижем току:Информације о томе да ли ће линија користити врхунске{0}}бираче за унос, аутоматизацију ИМЛ-а са стране{1}}, инспекцију оптичког вида или јединице за аутоматско слагање.
ФАК
П: Како се убризгавање{0}}потпомогнуто акумулатором разликује од стандардног серво{1}}хидрауличног убризгавања?
О: Стандардне серво{0}}хидрауличне пумпе се ослањају на убрзање мотора за испоруку протока уља, при чему им је потребно до 100–200 милисекунди да постигну максималну брзину. Акумулатори складиште хидраулично уље под високим{4}}притиском азотног гаса унапред. Када се вентил отвори, уље се одмах испушта, постижући вршне брзине до 800 мм/с за мање од 20 милисекунди-што је кључно за попуњавање делова танког зида пре него што се пластика смрзне.
П: Које време циклуса могу да очекујем за контејнер од 0,45 мм са зидом од 500 мл?
О: На калупу са 4- шупљине који користи ПП високог протока (МФИ већи од или једнак 60) и адекватно хлађење калупа (хлађена вода на 8–10 степени), укупно време циклуса се обично креће између 3,0 и 3,6 секунди. Стварно време зависи од дизајна канала за хлађење калупа (као што су конформни уметци за хлађење) и брзине уклањања аутоматизације.
П: Да ли је ова машина компатибилна са системима за-бочни улазак ИМЛ (Ин-обележавање калупа)?
О: Да. Јединица стезаљки укључује шаблоне за монтажу на стационарну плочу за бочне-рамове робота за улаз. Интегрисани интерфејси Еуромап 67 и Еуромап 73 су унапред-ожичени за координацију безбедносних блокада, сигнала положаја плоче и основних-команди за повлачење између машине и ИМЛ система за аутоматизацију.
П: Како се управља хабањем плоче при континуираном{0}}раду великом брзином?
О: Покретна плоча клизи по тешким-линеарним шинама за вођење, уместо да се креће директно по шипкама за везивање. Овај дизајн изолује вучне шипке од подношења тежине ваљка, спречава нарезивање чахура спојнице-, одржава доследан паралелизам плоче и продужава век трајања калупа са више- шупљина.
Popularne oznake: машина за бризгање велике брзине за контејнере са танким зидом, Кина машина за високобрзинско бризгање контејнера са танким зидом произвођачи, добављачи, фабрика