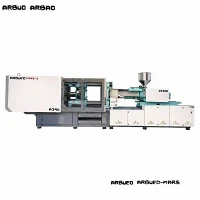
500 тона машина за бризгање
Серво-хидраулична машина за бризгање од 500 тона је пројектована за средње{2}}до-велике структурне компоненте које захтевају високу стабилност стезања, доследну контролу дебљине зида{4}}и брзо време циклуса. Направљена са оптимизованим системом двоструког стезања у 5-тачака-прекидачем и затвореним-серво{10}}хидрауличним погоном, ова машина балансира енергетску ефикасност са тешком структурном крутошћу.
Скројен је за индустријске калупе који производе аутомобилске унутрашње и спољашње украсе, тешке пластичне сандуке, уређаје и прибор за индустријске флуиде. Радећи са динамичким одзивом на притисак и прецизном контролом положаја, смањује изобличење делова, унутрашње напрезање и бљесак током операција обликовања велике{1}}тонаже.
Кључне спецификације
|
Категорија спецификације |
Метричка јединица |
Техничка вредност / Стандардна опција |
|
Цлампинг Форце |
кН / тона |
5000 кН / 500 америчких тона |
|
Растојање између полуга (В к В) |
мм |
810 x 810 |
|
Димензије плоче (В к В) |
мм |
1180 x 1180 |
|
Макс. Даилигхт |
мм |
1660 |
|
Отварање удара |
мм |
830 |
|
Дебљина калупа (Мин. - Макс.) |
мм |
300 - 830 |
|
Ејецтор Строке |
мм |
220 |
|
Ејецтор Форце |
кН |
140 |
|
Опције пречника завртња |
мм |
75 / 80 / 85 |
|
Теоријска запремина убризгавања |
цм3 |
1590 / 1809 / 2042 |
|
Тежина ударца (ПС) |
g |
1447 / 1646 / 1858 |
|
Притисак убризгавања |
МПа |
205 / 180 / 160 |
|
Брзина убризгавања (ПС) |
g/s |
380 - 480 |
|
Однос Л/Д завртња |
L/D |
22:1 (Стандард) / 24:1 (Хигх Мик) |
|
Системски притисак |
МПа |
17.5 |
|
Снага серво мотора |
кВ |
55 + 37 (Доступне су опције двоструког серво драјва) |
|
Хеатинг Повер |
кВ |
32 |
|
Димензије машине (Д к Ш к В) |
m |
8.8 x 2.1 x 2.4 |
|
Укупна тежина машине |
Тон |
приближно . 24.5 |
Кључне карактеристике
Серво систем апсолутног енкодера:Серво мотор са трајним магнетом са директним{0}}погоном са унутрашњом зупчастом пумпом пружа брзину одзива испод 40 мс, елиминишући хидраулично пригушивање бајпаса и смањујући потрошњу енергије за 30% до 60% у поређењу са системима са фиксним{4}}померањем.
Крута кутија{0}}Структурне плоче:Анализа коначних елемената (ФЕА) дизајниране нодуларне плоче од ливеног гвожђа минимизирају централну деформацију под великом тонажом, чувајући паралелизам калупа и продужавајући радни век калупа.
Механизам за убризгавање линеарне водилице:Двоструки-цилиндри за убризгавање вођени прецизним шинама за линеарно кретање одржавају концентричност током-пластификације великом брзином, спречавајући нагињање завртња и хабање цеви.
Аутоматски{0}}систем за подмазивање:Програмабилно централизовано подмазивање дистрибуира маст директно на клинове и чауре, праћено сензорима притиска како би се спречило превремено механичко хабање.
Индустријски контролер са микросекундним узорковањем:Више-Платформа за контролу ЦПУ-а која подржава интерфејсе робота ЕУРОМАП 63/74, приказује криве притиска у реалном-времену, профиле брзине убризгавања и параметре за праћење процеса СПЦ.
Принцип рада / Конфигурација машине
Машина ради кроз четири различите фазе које контролишу повратне информације у-затвореном{1}}у реалном времену:
Фаза стезања и закључавања:Хидраулични мотор{0}}високог обртног момента покреће механизам за пребацивање у 5-тачака, брзо померајући плочу при ниском притиску. Када су сигурносне зоне чисте, стезање под високим притиском ствара до 5.000 кН, равномерно истежући коване споне.
Фаза пластификације и убризгавања:Чврсте полимерне грануле се из резервоара убацују у загрејано буре. Ротирајући шраф се топи и хомогенизује смолу. Двоструки цилиндри за убризгавање покрећу шраф напред, гурајући растопљену пластику у шупљину калупа при регулисаним профилима притиска (до 205 МПа).
Притисак задржавања и фаза хлађења:Притисак задржавања се одржава у складу са више-подешавањима да би се компензовало запреминско скупљање како се део учвршћује. Независне ПИД зоне грејања одржавају чврсте термичке границе у свим деловима цеви.
Фаза отварања и избацивања калупа:Покретна плоча се глатко увлачи користећи пропорционалне криве хидрауличног успоравања. Интегрисана хидраулична ејекторска плоча напредује како би активирала клинове за избацивање, испуштање или представљање делова за роботску аутоматизацију.
Специфичне техничке предности производа{0}
Отпор на скретање испод вршне тонаже:Плоче од нодуларног гвожђа тешког пресека ограничавају угиб под пуним силама закључавања од 500- тона на мање од 0,08 мм преко активних површина плоче, спречавајући померање језгра у калупу са дубоким шупљинама.
Поновљива прецизност тежине убризгавања:Дигитални сензори притиска са-микросекундним узорковањем у комбинацији са неповратним вентилом-са високим одзивом гарантују конзистентност тежине ударца унутар +/-0,25%, драстично смањујући стопе отпада на компонентама критичних димензија.
Трајност хидрауличке течности:Мања топлотна дисипација у серво кругу затворене{0}}петље одржава температуру уља испод 45 степени Ц у континуираним операцијама, спречавајући деградацију заптивки, смањујући оксидацију уља и смањујући потражњу за расхладном водом.
Уједначеност напона за везивање{0}:Високо-затезне шипке од 40Цр челика су површински-каљене високо-кашењем на високој фреквенцији и завршене тврдим хромираним слојем. Аутоматско ултразвучно тестирање обезбеђује нулту концентрацију унутрашњег напрезања дуж корена навоја.
Типичне апликације
Аутомобилски екстеријер и структурни делови:Носачи браника, облоге лука точкова, панели врата и-разводне кутије испод хаубе које захтевају структурну крутост и високу отпорност на удар.
Контејнери за логистику и руковање материјалом:Тешки{0}}сложни сандуци, ладице за компоненте и индустријске канте за складиштење са ребрастим шарама.
Кућни апарати и роба широке потрошње:Спољне каде машине за прање веша, главни оквири клима уређаја, кућишта усисивача и поклопци за ТВ.
Индустријске цеви и фитинги за течност:ПВЦ/ПП потисне спојнице за цеви великог{0}}пречника, кућишта вентила и одводне компоненте које захтевају тешке рутине извлачења језгра.
Компатибилност материјала
Јединица за пластификацију подржава широк спектар термопластичних смола:
Стандардни вијак (А-тип / Б-тип):Оптимизовано за ПП, ПЕ, ПС и АБС са уравнотеженим смицањем и пластифицирањем.
Биметални вијак и цев отпорни на корозију-:Дизајниран за обраду корозивних или халогенисаних смола као што су чврсти ПВЦ, пламен{0}}АБС или ЦПВЦ.
Јединица са-керамичком{1}}отпорном{1}}превлачењем:Намењено за абразивне материјале који садрже до 45% стаклених влакана (ПА66+ГФ45) или минералних пунила, чувајући геометрију лета током дугих производних циклуса.
Како одабрати / опције конфигурације
Смернице за избор вијака
Завртње типа А (мали пречник - 75 мм): Максимизира притисак убризгавања (до 205 МПа). Препоручује се за делове са танким{3}}пројектованим зидовима, мешавине ПЦ/АБС или делове са дугим односом протока{4}}.
Завртњи типа Б (Стандардни - 80 мм): Избалансиран притисак и перформансе запремине ударца (1646 г ПС). Погодно за опште индустријске делове, ауто трим и кућне апарате.
Завртње типа Ц (велики пречник - 85 мм): Максимизира тежину метка (до 1858 г ПС). Најприкладнији за делове од полиолефина са-дебелим зидовима (ПП/ХДПЕ сандуке, канте) где је отпор протока низак.
Опције машине и помоћни интерфејси
Системи за извлачење језгра: хидрауличне секвенце повлачења језгра са 2 или 4 круга покретане пропорционалним вентилима за сложене калупе.
Паралелно кретање ејектора: Истовремено избацивање током отварања калупа за смањење укупног времена циклуса за 1,5 до 3,0 секунде по ударцу.
Пакет изолационог омотача: Керамички изолациони покривачи за бачве који смањују губитке топлотног зрачења, штедећи до 15% електричне потрошње грејача.
Вентили за дување ваздуха: Двоструки програмабилни вентили за дување ваздуха за дување флексибилних делова без половина језгра или за помоћ при ослобађању калупа.
Стандард аутоматизације ЕУРОМАП 67: Плуг-анд-интерфејс за 3-осне или 5-осне серво роботе за аутоматизован рад преузимања и постављања делова.
Производња и контрола квалитета
Свака машина пролази кроз строге процедуре тестирања у складу са стандардима управљања квалитетом ИСО 9001 пре пуштања у фабрику:
Интегритет сировог материјала:Пре машинске обраде, гредице и одливци полуге подвргавају се ултразвучној детекцији грешака и термичком{0}}обрадом.
Тачност обраде:Плоче се обрађују на ЦНЦ бушилицама високе{0}}прецизности{1}}типа. Паралелност отвора за везице{3}}е одржава се унутар 0,05 мм преко дијагоналних осе.
Поравнавање ласерског интерферометра:Лежишта машина и вођице за линеарно кретање су поравнате помоћу ласерске интерферометрије да би се обезбедила линеарна поновљивост и нулто увијање плоче.
72-часовно непрекидно трчање издржљивости:Свака машина завршава 72-часовни фабрички тест прихватања сувог циклуса, извршавајући пуне циклусе притиска и динамичке провере температуре да би се потврдио интегритет хидрауличког заптивача и стабилност серво-а.
Прилагођавање и ОЕМ подршка
Пружамо прилагођене инжењерске адаптације које одговарају специфичним геометријама алата и производним линијама:
Продужено дневно светло и ход калупа:Прилагођени продужеци оквира и дуже траке за везивање за прилагођавање калупа за дубоко -извлачење, гомиле врућих клизача или тешких алата за извлачење језгра{1}}.
Специјализоване геометрије цеви/завртња:Наменске главе за мешање, шрафови са баријером и профили против-вентилације дизајнирани за специфичну дисперзију матичне мешавине или рециклиране мешавине за поновно млевење.
Прилагођени пакети трансформатора напона:Фабрички{0}}инсталирана адаптација напајања за глобалне индустријске мреже (као што је 208В/220В 3-фазни 60Хз за Северну Америку, 415В 50Хз за УК/Аустралију или 380В 50Хз за Европу).
Шема боја и брендирање:Корпоративно подударање боја и поклопци машина за приватне{0}}етикете за ОЕМ дистрибутере или уговорне производне операције.
Шта купци треба да обезбеде за понуду
Да бисте добили тачну техничку понуду и извештај о величини машине, доставите следеће детаље пројекта:
Информације о делу:Цртеж дела/СТЕП датотека, тежина мете (грами или унци), минимална и максимална дебљина зида.
Тип и класа смоле:Марка полимера, индекс течења растопа (МФИ), густина и садржај пунила (као што је % стаклених влакана).
Геометрија калупа:Димензије калупа (Ширина к Висина к Дебљина), укупна тежина, број шупљина и зона врућих клизника.
Циљни излаз:Пожељно време циклуса и потребна дневна излазна запремина.
Захтеви за сајт:Локални радни напон (В/Хз), фабричка температура околине и расположива помоћна аутоматизација (роботи, расхладни уређаји).
често постављана питања
П: Која је типична уштеда енергије у поређењу са конвенционалном хидрауличном машином?
О: Серво мотор са трајним магнетом прилагођава потрошњу енергије директно излазним захтевима. Током фаза хлађења, брзина мотора пада на скоро нулу, што доводи до уштеде енергије између 30% и 60% у поређењу са традиционалним машинама са пумпама са фиксним{3}}пом.
П: Који је простор за{0}}у везицу потребан за мој калуп?
О: Ова машина има 810 мм к 810 мм слободног простора између шипки за везивање. Калупи спољних димензија мањих од 800 мм у најмање једном смеру могу се утоварити директно са врха или са стране.
П: Како да бирам између шрафа од 80 мм и 85 мм?
О: Изаберите шраф од 80 мм ако ваша смола захтева висок притисак убризгавања (као што је ПЦ или ПА66+ГФ) или делове танког зида. Изаберите шраф од 85 мм ако обликујете материјале ниске{4}}вискозности (као што су ПП или ПЕ) и захтевате максималну запремину ударца (до 1858 г) за попуњавање великих делова.
П: Да ли је ова машина у складу са ЦЕ сигурносним стандардима?
О: Да. Европске конфигурације за извоз укључују електричне сигурносне блокаде са два -кола, механичке сигурносне капије, хидрауличне сигурносне вентиле у складу са сигурносним прописима ЕН 201 и потпуно затворену заштиту оператера.
П: Какво је одржавање потребно за хидраулично уље?
О: Пошто серво систем ради на нижим температурама од стандардних машина, оксидација уља је минимизирана. Препоручујемо замену филтера хидрауличног уља на сваких 3.000 радних сати и узимање узорака уља годишње ради праћења вискозитета и нивоа честица.
Popularne oznake: Машина за бризгање од 500 тона, Кина произвођачи, добављачи, фабрика машина за бризгање од 500 тона