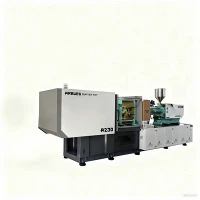
{0}}Машина за бризгање велике брзине за прецизно ливење
Машине за{0}}машине за бризгање велике брзине пројектоване за производњу великих-запремина, танких{2}}зидова и уске-толеранције захтевају брзо време сувог циклуса, велике брзине убризгавања и чврсте структуре оквира. Радећи у оквиру сила стезања од 100 до 1000 метричких тона, ове јединице постижу брзине убризгавања у распону од 300 мм/с до преко 800 мм/с преко акумулаторске{10}}хидрауличне или потпуно електричне конфигурације погона.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Хз), линеарне водилице на стезној плочи, и наменски више-ЦПУ контролни системи за руковање непрекидним високо-цикличним циклусом у производним окружењима 24/7.
Кључне спецификације
|
Параметар |
Спецификација Опсег |
Тест/Стандардна основа |
|
Цлампинг Форце |
1,000 кН - 1, 0000 кН (100 Т - 1, 000 Т) |
ИСО 20457 |
|
Раздаљина -преке (В к В) |
360 к 360 мм до 1.180 к 1.180 мм |
ЕУРОМАП 2 |
|
Ињецтион Велоцити |
300 мм/с - 800+ мм/с |
Акумулаторски{0}}погон/серво{1}}електрични |
|
Притисак убризгавања |
1800 бара - 2,500 бара |
Максимални хидраулички вршни притисак |
|
Однос Л/Д завртња |
20:1 до 24:1 |
Универзални / баријерски вијчани профил |
|
Време сувог циклуса (ЕУРОМАП 6) |
1.2 s - 2.8 s |
ЕУРОМАП 6 стандардни ход плоче |
|
Ејецтор Форце / Строке |
35 кН - 220 кН / 100 мм - 300 мм |
Хидраулични / електрични серво погон |
|
Платен Параллелисм |
<= 0.05 mm at full clamping force |
ИСО 20457 калибрација блока мерача |
|
Прецизност контроле температуре |
+-1.0 степен по зони |
ПИД затворена{0}}петља (4-8 зона) |
Кључне карактеристике
Затворени{0}}хидраулични акумулаторски погон:Акумулатори{0}}напуњени азотом испоручују тренутне брзине протока до 1000 Л/мин, омогућавајући брзе брзине пуњења потребне за дебљине зидова испод 0,4 мм без термичке деградације.
Дизајн плоче високе-кутије{1}}кутије:Анализом коначних елемената (ФЕА)-оптимизоване ливене плоче минимизирају деформацију под пуном тонажом, чувајући контакт са површином калупа и спречавајући бљесак на алату са великом-кавитацијом.
Јединица за убризгавање са два-цилиндара/двоструким{1}}повлачењем:Балансира аксијална оптерећења током убризгавања под високим-притиском, одржавајући прецизно поравнање млазница и смањујући механички стрес на носачима цеви.
Линеарне водилице за померање плоче:Замењује традиционалне -чауре за везивање са линеарним вођицама за тешке услове рада, елиминишући контаминацију мазива у области калупа и смањујући коефицијент трења на мање од 0,003.
Синхронизовано више{0}}осно кретање:Интегрисани контролер дозвољава преклапање отварања стезаљке, пластификацију и избацивање, скраћујући укупно време циклуса обликовања за 15% до 25%.
Принцип рада и конфигурација машине
{0}}Прецизно бризгање велике брзине се ослања на прецизно складиштење енергије и брзо ослобађање. Хидраулично уље је под притиском у акумулаторе напуњене азотом-у току фазе хлађења. По почетку убризгавања, пропорционални серво вентили са високим{4}}одзивом отварају се за мање од 10 милисекунди, усмеравајући акумулирану запремину директно у цилиндар за убризгавање.
Архитектура машина и главни склопови
Стезна јединица
Плоча задњег стожка: Кућиште од крутог ливеног конструкцијског челика везано директно за оквир.
Покретна плоча (линеарна шина{0}}навођена): Подржана је-блоковима за линеарно кретање за тешке услове рада како би се спречило савијање под великим тежинама калупа.
Стационарна плоча: Стандардизовани шаблони вијака за стезање калупа.
Шипке за везице-: прецизно-брушени, тврди-хромирани конструкциони челик.
Ињецтион Унит
Хоппер & Феед Грло: Контролисана зона за напајање{0}}хлађена водом.
Биметална цијев и шраф за препреку: Дизајнирани за отпорност на хабање против абразивних смола.
Двоструки-Цилиндри са повлачењем: Балансирана симетрична конфигурација погона.
Подсистем напајања и управљања
Хидраулични акумулатори: резервоари азота под високим-притиском за повећање{1}}убризгавања високог притиска.
Контролер вентила-Серво{1}}у реалном времену: петља-високофреквентног одзива за микросекундно извршавање.
Спецификације детаља подсистема
Монтажа завртња и цеви: Нитрирана или биметална конструкција (премаз од легуре на бази Фе-или Ни-) за отпорност на абразивна пунила (до 40% стаклених влакана) и корозивне смоле (ФР адитиви).
Стезни механизам: Висока-брзина у 5-тачака са двоструким прекидачем или хидраулични цилиндрични систем конфигурисан са каљеним клиновима и самоподмазујућим чаурама.
Хидраулички подсистем: серво пумпе променљивог{0}}померања у комбинацији са-пропорционалним вентилима са одзивом високе фреквенције који се налазе директно поред разводника за убризгавање.
Контролни систем: Систем Етхернет магистрале-у реалном времену (као што је ЕтхерЦАТ) са временима скенирања циклуса испод 1 мс за прецизну контролу пребацивања В/П (брзина-на-притисак).
Техничке предности
Пребацивање на прецизно убризгавање
Алгоритми за контролу притиска непрекидно прате притисак у шупљини и хидрауличком кругу. Контролер врши пребацивање брзине-на-притисак у оквиру прозора од 0,5 мс, задржавајући варијацију јастука унутар +-0.2 мм у узастопним снимцима. Ово спречава трагове умиваоника и блицеве на прецизним компонентама са више{6}} шупљина.
Смањена потрошња енергије
Серво{0}}Платформе за хидрауличне погоне користе затворене-системе пумпи које троше нулту енергију током фаза задржавања и хлађења. У поређењу са системима пумпи са фиксним{3}}пом, потрошња енергије опада за 30% до 55% у зависности од конфигурације циклуса.
Продужен век трајања алата за калуп
Интегрисана{0}}заштита калупа под ниским притиском функционише на целом ходу плоче. Ако се открије отпор већи од 50 Н пре потпуног закључавања стезаљке, ход стезања се тренутно зауставља и преокреће у року од 15 милисекунди, штитећи осетљиве клинове и клизаче језгра.
Типичне апликације
Медицински и лабораторијски потрошни материјал за једнократну употребу
Производи: микро-епрувете за центрифугирање, врхови за пипете, луер-конектори за закључавање, бурад за шприцеве, плоче са више-бунажа.
Технички захтеви: алати са више-удубљења (до 128 шупљина), производња без блица, компатибилност са чистим просторијама ИСО класе 7/8, нулто подмазивање уљем на полугама.
Кључни параметри медицинског производа
|
Врста производа |
Типична дебљина зида |
Циљно време циклуса |
Материал Граде |
|
Врх пипете (1-200 уЛ) |
0,35 мм |
4,2 секунде |
Медицински -полипропилен (ПП) |
|
Цијев шприца (5 мЛ) |
0,60 мм |
6,8 секунди |
Медицински -полипропилен (ПП) |
Паковање и брза{0}}покретна роба широке потрошње (ФМЦГ)
Производи: Танки{0}}контејнери за храну са танким зидовима, очигледни поклопци-, затварачи, прибор за јело, ИМЛ (Ин-Молд Лабелинг) паковање.
Технички захтеви: Брзине убризгавања веће од 600 мм/с, циклуси сушења испод 1,8 секунди, континуирани континуирани рад.
Прецизна електроника и конектори
Производи: фино-плоча{1}}на-конектори, лежишта за СИМ картице, кућишта микро-прекидача, оквири модула камере.
Технички захтеви: Екстремна стабилност димензија, обрада инжењерске пластике на високим{0}} температурама (ЛЦП, ПЕЕК), толеранције копланарности испод 0,03 мм.
Компатибилност материјала
|
Смоле / Полимери |
Захтеви за обраду |
Препоручени профил вијака |
Конфигурација машине |
|
ПП / ПЕ |
Висок индекс течења растопа (МФИ 30-100), брза брзина хлађења |
Вијак за мешање{0}}високе хомогености |
Брзи{0}}акумулаторски погон |
|
ПС / АБС / САН |
Строга термичка контрола, ниска осетљивост на смицање |
Стандардни вијак за дозирање |
Затворена{0}}хидраулична контрола |
|
ПЦ / ПММА |
Висока вискозност топљења, осетљивост на огреботине |
Биметална цијев{0}}отпорна на хабање |
Прецизно серво{0}}електрично убризгавање |
|
ЛЦП / ПА66+ГФ / ПБТ |
Температура бурета до 400 степени, веома абразивна |
Каљена биметална легура, мали однос Л/Д |
Висок притисак, велика брзина убризгавања |
Опције конфигурације
Стандардна основна машина платформа
Основни модул: крути оквир, језгра хидраулике и стандардна контролна конзола.
Категорија опција 1: Опције јединице за убризгавање
Висок{0}}Мали{1}}притисак склоп
Шраф за пластификацију велике запремине (профили за препреку/мешање)
Категорија опција 2: Опције стезања и плоча
СПИ / ЕУРОМАП шаблони монтажних вијака
Продужено дневно светло / повећан ход избацивача
Хромиране{0}}ограде / кућишта са поклопцем за чисту собу
Категорија опција 3: Опције вожње и контроле
Модул за појачање акумулатора (за брзине убризгавања до 800+ мм/с)
Интерфејс сензора притиска у шупљини (компатибилан са Кистлером / Приамусом)
Интегрисани Хот Руннер контролер (8 до 64 зоне)
Производни процес и контрола квалитета
Свака машина се подвргава стандардизованој производњи и протоколима за валидацију квалитета пре испоруке како би се обезбедиле поновљиве перформансе у континуираним индустријским окружењима.
Ток процеса производње
Инспекција сировина и одливака: ултразвучна детекција грешака и термичко жарење{0}}за ублажавање напона.
ЦНЦ обрада: Прецизно бушење, глодање и површинско брушење плоча и оквира машина.
Контрола квалитета компоненти: ЦММ (координатна мерна машина) валидација димензија и провере дебљине тврдог{0}}хромирања.
Монтажа и цевовод: тврда{0}}инсталација цевовода и електрично ожичење у складу са ЦЕ стандардима.
Фабричко прихватљиво тестирање (ФАТ): 72-континуирано суво- тестирање и тестирање перформанси убризгавања под пуним оптерећењем.
Стандарди контроле квалитета
Верификација поравнања плоче: Ласерски интерферометри тестирају нагиб плоче и паралелизам у покрету по целој дужини хода.
Испитивање хидрауличког интегритета: Потисни водови се подвргавају тестирању статичког притиска на 1,5 пута већи од максималног називног радног притиска током 24 сата.
Термичка валидација: Инфрацрвена термографија проверава све електричне ормаре и моторне погоне под сталним оптерећењем како би проверила перформансе одвођења топлоте.
Прилагођавање и ОЕМ могућности
Специјализоване геометрије завртња и цеви:Прилагођена дубина лета, зоне баријере и главе за мешање дизајниране за специфичне односе пунила (стаклена влакна, минерални прах, угљенична влакна).
Интеграција аутоматизације:Стандардизовани интерфејси Еуромап 67 / Еуромап 73 за роботске руке-бочне и горње{3}}уласке, ИМЛ системе и аутоматизоване станице за контролу вида.
Специјализоване опције боја и брендирања:Кућишта машина, сигурносна заштита и визуелни изглед интерфејса који је прилагођен стандардима корпоративне опреме клијента.
Техничке информације потребне за цитирање
Да бисте пружили тачан технички предлог и комерцијалну понуду, доставите следеће инжењерске параметре:
Детаљи о делу:2Д технички цртежи (ПДФ) или 3Д ЦАД датотеке (СТЕП/ИГС) са спецификацијом димензија, дистрибуције дебљине зида и пројектоване површине.
Спецификације смоле:Тачан бренд материјала, класа, садржај пунила (као што је ПА66 + 30% ГФ) и вредност МФИ.
Захтеви за производњу:Циљано време циклуса, потребан сатни учинак, распоред шупљина калупа (као што су 8, 16 или 32 шупљине) и конфигурација топле/хладне воде.
Спецификације калупа:Укупне димензије калупа (Д к Ш к В), укупна тежина калупа, минимални/максимални захтеви за висину калупа и узорак избацивача.
Фабрички објекти:Радни напон/фреквенција постројења (као што је 480В/60Хз или 400В/50Хз), расположиви капацитет расхладне воде и опсег радне температуре околине.
ФАК
П: Шта разликује-машину за бризгање велике брзине од стандардне машине?
О:{0}}Машине велике брзине користе хидрауличне акумулаторе или хибридне серво{1}}електричне погоне да би достигле брзине убризгавања између 300 мм/с и 800+ мм/с, у поређењу са 100-150 мм/с на стандардним јединицама. Времена сувог циклуса су смањена на мање од 2,0 секунде захваљујући ојачаном дизајну плоче, већим капацитетима пумпе и синхронизованим покретима машине.
П: Како се одржава конзистентност-у-пуцање при великим брзинама?
О: Конзистентност се одржава коришћењем високо{0}}затворених-серво вентила-затворене петље (време одзива испод 10 мс) заједно са временима циклуса контролера од 1 мс. Ово подешавање обезбеђује прецизно праћење и извршавање тачке пребацивања брзине-на-притисак (В/П) на основу положаја завртња или повратне информације о притиску у шупљини.
П: Да ли ове машине могу да обрађују материјале{0}}пуњене стаклом или абразивне материјале?
О: Да. За абразивне смоле (као што је ПА66 са 30-50% стаклених влакана), машине су конфигурисане са биметалним цевима обложеним легурама волфрам карбида и завртњима обложеним ХВОФ (Хигх-кисеоничко гориво) тврдом површином да би се одупрле механичком хабању и хемијским нападима.
П: Који интервали одржавања су потребни за хидрауличне{0}}системе уз помоћ акумулатора?
О: Притисак пред{0}}пуњења азота у акумулаторима треба да се проверава сваких 6 месеци. Петље за филтрирање хидрауличног уља треба да одржавају нивое чистоће по ИСО 4406 од 16/14/11 или боље, са комплетном анализом течности која се изводи на сваких 4.000 радних сати.
Popularne oznake: машина за бризгање велике брзине за прецизно обликовање, Кина машина за високобрзинско бризгање за прецизне произвођаче, добављаче, фабрику