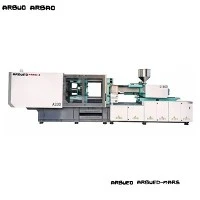
Серво машина за бризгање за производњу високог циклуса
Ињекционо бризгање високог{0}}циклуса поставља различите термичке и механичке напоре на компоненте машине. Стандардне хидрауличне пресе често доживљавају прегревање течности, отклон плоче и заостајање хидрауличког одзива када су принуђене на брзину циклуса сувог испод 2,0 секунде.
Ова серво{0}}хидраулична платформа користи АЦ серво погоне високог{1}}одзивног одзива упарене са унутрашњим зупчастим пумпама, оптимизованом кинематиком стезања и убризгавањем уз помоћ акумулатора-. Одржава континуиране брзине циклуса до 1,8 до 3,5 секунди без термичког хидрауличког квара. Дизајнирана за калупе са више-шупљина, машина смањује јединичне трошкове производње у великим серијама-и истовремено смањује потрошњу енергије за 30% до 60% у поређењу са традиционалним хидрауличним системима{11}}са фиксним померањем.
Кључне спецификације
Вредности у наставку одражавају стандардне производне конфигурације широм -производа високог циклуса.
|
Спецификација |
Јединица |
Опсег спецификације / вредност |
|
Цлампинг Форце |
кН / америчка тона |
1,000 - 6,500 кН (112 - 730 америчких тона) |
|
{0}}Размак за везивање (В к В) |
мм |
410×410 до 920×920 |
|
Димензије плоче (В к В) |
мм |
610 к 610 до 1.380 к 1.380 |
|
Ејецтион Строке / Форце |
мм / кН |
100 - 220 мм / 35 - 160 кН |
|
Опције пречника завртња |
мм |
28 до 90 (А/Б/Ц односи завртња доступни) |
|
Однос Л/Д убризгавања |
L/D |
20:1 - 24:1 (зависно од-пријаве) |
|
Макс. Брзина убризгавања |
мм/с |
300 - 800 (акумулатор-потпомогнут) |
|
Притисак убризгавања |
бар |
1,600 - 2,400 |
|
Време сувог циклуса (Еуромап 6) |
сец |
1.4 - 2.8 |
|
Системски притисак |
бар |
17,5 МПа (175 бара) |
|
Погонски систем пумпе |
Тип |
Пхасе/Инованце Серво Мотор + Сумитомо/Ецкерле зупчаста пумпа |
|
Контролни систем |
Контролор |
Аустрија КЕБА екран осетљив на додир / Тецхматион |
Кључне карактеристике
Акумулатор{0}}Јединица за убризгавање уз помоћ:Акумулатори азота испоручују високе вршне стопе протока током фазе пуњења, омогућавајући брзину убризгавања до 800 мм/с за танке{1}}секције без преоптерећења главних хидрауличних пумпи.
Кинематика стезања у пет{0}}двоструких{1}} тачака:Компјутерски{0}}оптимизована геометрија прекидача омогућава брзо кретање плоче током отварања и затварања, мењајући се на испоруку велике силе како се калуп додирне.
Двоцилиндрична уравнотежена структура убризгавања:Двоструки паралелни цилиндри за убризгавање одржавају аксијално поравнање током убризгавања под високим{0}}притиском, спречавајући скретање завртња и неравномерно хабање цеви.
Затворени{0}}серво систем:Ротациони енкодери високе{0}}резолуције на серво моторима раде у комбинацији са линеарним претварачима на осовинама стезања, убризгавања и избацивања како би се одржала поновљивост положаја унутар +/- 0.1 мм.
Независна контрола хидрауличног кола:Одвојени блокови вентила за стезање, пластификацију и функције-повлачења језгра омогућавају истовремене покрете машине, смањујући укупно време циклуса.
Конфигурација машине
Архитектура система
Систем серво погона наизменичне струје покреће унутрашњу зупчасту пумпу.
Притисак тече кроз пропорционални блок вентила до три главна подсистема:
Стезна јединица: прекидач у 5 тачака, кутија за анализу коначних елемената (ФЕА), линеарне водилице.
Јединица за убризгавање: двоструки паралелни цилиндри, би-метални вијак и цијев, серво електрични мотор за пластификацију (опционо).
Акумулаторска станица: Хигх-Појачање пуњења до 800 мм/с.
Детаљни подсистеми
Структура стезања: Плоче су ливене коришћењем нодуларног гвожђа (КТ500-7) и анализиране помоћу анализе коначних елемената (ФЕА) да би се минимизирало угиб под пуном тонажом. Преклопни клинови раде на самоподмазујућим бронзаним чаурама импрегнираним графитом, елиминишући континуирану контаминацију масти на површинама калупа.
Јединица за убризгавање и пластификацију: профил вијка користи дизајн са високим-мешањем, баријером-да би одржао хомогеност растопа при високим брзинама пластификације. Нитриране или би{3}}металне бурад (обложене ПТА легуром) раде са абразивним адитивима као што су стаклена влакна или калцијум карбонат.
Хидраулична и погонска јединица: АЦ синхрони серво мотор покреће унутрашњу зупчасту пумпу. Брзина мотора се динамички смањује на скоро-нулу током фаза хлађења и задржавања, смањујући температуру уља и смањујући потражњу воде за хлађење до 40%.
Специфичне техничке предности производа{0}
Термичка стабилност у континуираним брзим циклусима
У апликацијама високог{0}}циклуса, деградација уља услед смицања течности је примарни узрок квара вентила и померања положаја. Овај систем користи велике хладњаке уља у комбинацији са циљаним путевима протока уља унутар главног разводника. Температуре хидрауличног уља остају стабилне између 40 степени и 48 степени чак и током непрекидног рада 24/7 у амбијенталним температурама постројења до 45 степени.
Ниска{0}}ригидност плоче угиба
Стандардне плоче се савијају под великим силама стезања, узрокујући бљесак на ивицама контејнера са танким-зидовима и прерано трошење клинова језгра калупа. Дизајн оквира{2}}кутија концентрише силу стезања директно кроз центар калупа, одржавајући паралелност плоче унутар 0,08 мм по целом ходу, што продужава интервале одржавања калупа.
Профили потрошње енергије
Испод је измерено поређење потрошње енергије током циклуса од 4,2 секунде производње контејнера за храну са 4 шупљине:
|
Повер Стаге |
Фиксна{0}}преса за потисну пумпу |
Високо{0}}Цицле Серво Пресс |
Смањење енергије |
|
Стезање / Отпуштање |
18,5 кВ |
6,2 кВ |
66.4% |
|
Ињекција / Држање |
24,0 кВ |
14,8 кВ |
38.3% |
|
Пластифицирање |
15,0 кВ |
11,2 кВ |
25.3% |
|
Хлађење / Идле |
12,0 кВ |
0,4 кВ |
96.6% |
|
Просечна укупна потражња |
17,37 кВ/х |
8,15 кВ/х |
53.0% |
Типичне апликације
Паковање и танк{0}}контејнери:Каде за храну за једнократну употребу, затварачи за пиће, канте и поклопци са шаркама за које је потребна дебљина зида за пуњење до 0,4 мм и велики излаз са више-шупљина.
Медицински потрошни материјал:Бурад за шприцеве, петријеве здјелице, епрувете за прикупљање крви и врхови пипета обликовани према ИСО класу 7 или 8 ограничења чистих просторија која захтијевају ниске-хидрауличне течности које испуштају гасове и опције за везивање-без уља-.
Електрични и технички делови:Прецизна кућишта конектора, терминални блокови и електронска кућишта где се морају одржавати чврсте толеранције димензија (+/- 0.02 мм) за велике количине серије.
Компатибилност материјала
Јединица за убризгавање подржава широк спектар термопластичних полимера када је опремљена{0}}профилима завртња који одговарају примени:
|
Породица смоле |
Компатибилност разреда |
Потребна је посебна конфигурација завртња |
|
ПП / ПЕ |
Висок МФИ (20 - 100 г/10 мин) |
Стандардни високи{0}}профил мешања; Прстенасти вентил за брзи-контролни вентил. |
|
ПС / АБС |
Опште намене / Висок утицај |
Брзи{0}}шраф за препреку за спречавање термичке деградације. |
|
ПЕТ |
Паковање и предформе |
Проширени Л/Д однос (24:1), погон високог{2}}момента, специјализовани профил лета. |
|
ПЦ / ПММА |
Оптичке и прецизне оцене |
Каљена би-метална цијев, шири корак лета, ниски-компресијски вијак. |
|
ПА66 / ПБТ (+ГФ) |
Напуњене инжењерске смоле |
Потпуно очврсли ПТА{0}}заварени би-метални вијак и цев. |
Опције конфигурације и водич за избор
Корак{0}}по{1}}ток рада одабира
Корак 1: Израчунајте силу стезања
Тонажа=Пројектована површина (цм²) к шупљине к фактор убризгавања
(Фактор: 0.3 - 0.5 кН/цм² за ПЕ/ПП; 0.6 - 0.8 кН/цм² за ПЦ)
Корак 2: Ускладите јединицу за убризгавање и стопу пластифицирања
Јачина ударца=30% до 70% максималног капацитета цеви
Брзина убризгавања > Захтеви за време пуњења (<0.5s)
Корак 3: Изаберите опционе модуле високог{1}}циклуса
Серво електрично пластифицирање преклопа
Помоћ при пуњењу{0}}хидрауличног акумулатора
Вентили за дување ваздуха / Повлачење језгра
Препоручени конфигурациони модули
Стандардни танкозидни-модул: акумулатор азота + продужени Л/Д би-метални завртањ + вентили за избацивање ваздуха + КЕБА и3000 контролер.
Медицински модул за чисту собу: никловане-плоче +-хидраулично уље без зрна + затворена-петља за избацивање ваздуха + серво-електрични мотор за пластификацију (елиминише хидраулично уље у близини калупа).
Инжењерски пластични модул: ПТА би-метална цев са високим-хабањем + керамичке грејне траке + јединица за убризгавање високог-притиска до 2.400 бара.
Производња и контрола квалитета
Машине су направљене према ИСО 9001 процесима управљања квалитетом кроз структуриране производне кораке:
Заваривање оквира и ослобађање од напрезања:Основе машина се производе од тешког-конструкционог челика и пролазе кроз термичко жарење да би се смањила унутрашња напрезања пре обраде, спречавајући савијање рама током дуготрајног-радња.
Прецизна обрада:Плоче и стезни оквири су машински обрађени на више-осни ЦНЦ порталним центрима у једној поставци да би се одржале критичне толеранције рупа и равност монтажне површине.
Испирање хидрауличног система:Сви колекторски блокови и хидраулички водови пролазе кроз -испирање великом брзином према стандардима чистоће ИСО 4406 (Класа 16/14/11) пре уградње вентила, смањујући рано хабање компоненти.
Учитај и покрени-у тестирању:Свака машина се подвргава тестирању под пуним хидрауличним притиском у трајању од најмање 72-часовног непрекидног рада-, укључујући термално скенирање електричних панела и проверу цурења под високим притиском.
Прилагођавање и ОЕМ подршка
Машине се могу прилагодити специфичним фабричким поставкама аутоматизације и захтевима алата:
Металургија завртња и цеви по мери:Специфичне легуре и премази за обраду корозивних (ПВЦ/ПВДФ) или високо абразивних (до 50% стаклених-влакна) материјала.
Опције интеграције аутоматизације:Интерфејси Еуромап 67 или Еуромап 73 за бочне-роботе за улазак, бераче са горњим-изводима и низводне линије за паковање.
Хидраулично проширење језгра:Конфигурабилне групе вентила за до 4-степене секвенце повлачења и одвртања језгра контролисане директно преко главног интерфејса екрана осетљивог на додир.
Прилагођене опције напона:Електрични ормарићи конфигурисани на 220В, 380В, 415В, 460В или 480В (3-фазни, 50/60 Хз) према регионалним спецификацијама постројења.
Техничке информације потребне за понуду
Да бисте добили тачну техничку понуду и извештај о величини машине, наведите следеће детаље пројекта:
Информације о делу:Цртеж дела/3Д корак датотека, класа материјала (МФИ/МФР ако је доступна), димензије дебљине зида и циљна тежина дела.
Спецификације калупа:Димензије калупа (Ширина к Висина к Дебљина), тежина, број шупљина и детаљи система врућих клизача.
Циљ производње:Потребно време циклуса, дневна количина излаза или потребна интеграција аутоматизације/роботике.
Контекст електране и комуналних услуга:Доступни параметри напона/фреквенције примарног напајања и расхладне воде.
ФАК
П: Која времена сувог циклуса постиже ова машина великог{0}}циклуса?
О: У зависности од тонаже стезаљке и дужине хода, времена сувог циклуса се крећу између 1,4 секунде за моделе од 1000 кН и 2,8 секунди за моделе од 6500 кН (израчунато према стандардима Еуромап 6).
П: Како се серво хидраулички систем може поредити са потпуно-електричном пресом за апликације високог{1}}циклуса?
О: Све{0}}електричне пресе нуде високу прецизност и мању буку, али носе знатно веће трошкове капиталних улагања и повећане трошкове поправке кугличних вијака под екстремним континуираним оптерећењима. Серво хидрауличне машине великог{2}}циклуса обезбеђују 90% до 95% енергетске ефикасности и тачности свих-електричних преса уз ниже почетне цене опреме и са нижим-трајним трошковима механичког одржавања.
П: Може ли ова машина да обрађује биоразградиве смоле као што је ПЛА?
О: Да. Обрада ПЛА или ПХА захтева низак-профил завртња за смицање и прецизно зонирање температуре бурета да би се спречила деградација полимера. Наведите ПЛА захтеве током техничког упита како бисте били сигурни да је постављен одговарајући профил завртња.
П: Који стандарди интерфејса су обезбеђени за повезивање робота?
О: Машине стандардно долазе са Еуромап 67 роботским интерфејсима. Еуромап 73 или прилагођени СПИ интерфејси се могу уградити на захтев.
П: Која је стандардна гаранција и доступност резервних делова?
О: Стандардна набавка укључује 12-комплетну гаранцију на машину и 24-месечну структурну гаранцију на плоче и полуге. Заменљиве хидрауличне компоненте, вентили и електричне компоненте користе међународно доступне брендове (нпр. Рекротх, Иукен, Сцхнеидер, КЕБА) за локалне изворе.
Popularne oznake: серво машина за бризгање за производњу високог циклуса, Кина серво машина за бризгање за производњу високог циклуса, произвођачи, добављачи, фабрика