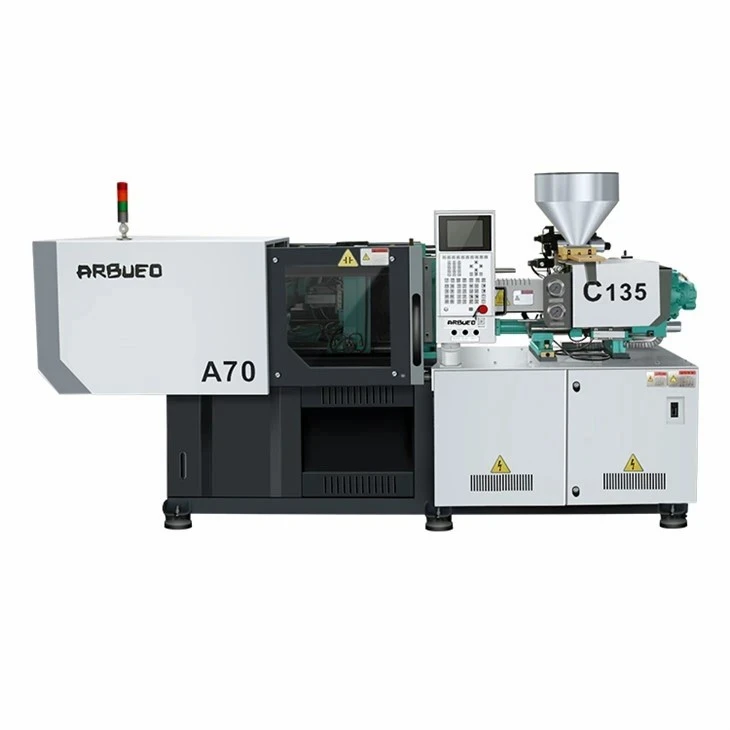
Машина за високо{0}}брзинско бризгање за производњу великог циклуса{1}
Ова-машина за бризгање велике брзине је конструисана посебно за брзи{1}}циклус, велику-производњу пластичних компоненти са танким-има са танким зидовима. Дизајнирана за захтевне примене као што су паковање хране, медицински потрошни материјал, оптичке компоненте и прецизна електроника, платформа комбинује једно-једноцилиндричне/двоцилиндричне-јединице за убризгавање под високим-притиском са високо-чврстом стезном структуром.
Интеграцијом серво система затворене{0}}петље, убрзања акумулатора азота и независних паралелних хидрауличних кола, ова серија постиже брзину убризгавања до 800 мм/с и време сувог циклуса испод 1,5 секунде. Машина елиминише термални померај и отклон плоче под непрекидним 24/7 тешким-операцијама, пружајући поновљивост унутар +-0.1% ударца-до-одступања тежине ударца.
Кључне спецификације
Технички параметри у наставку представљају стандардне конфигурације у нашој{0}}производној линији велике брзине. Доступни су прилагођени односи вијака и јединице за убризгавање на основу кавитације калупа и понашања смоле.
|
Параметар |
Јединица |
ХС-200 |
ХС-300 |
ХС-450 |
ХС-600 |
|
Цлампинг Форце |
кН |
2,000 |
3,000 |
4,500 |
6,000 |
|
Размак за везивање (В к В) |
мм |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Димензије плоче (В к В) |
мм |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Макс. Ход отварања калупа |
мм |
500 |
600 |
750 |
880 |
|
Пречник завртња |
мм |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Притисак убризгавања (макс.) |
бар |
2,300 |
2,200 |
2,100 |
2,000 |
|
Макс. Брзина убризгавања |
мм/с |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Стопа пластифицирања (ПС) |
g/s |
45 |
72 |
115 |
180 |
|
Ејецтор Форце / Строке |
кН / мм |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Време сувог циклуса (Еуромапа) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Системски притисак |
бар |
175 |
175 |
175 |
175 |
Кључне карактеристике
Висок{0}}Систем за серво убризгавање:Користи серво погоне ниске{0}}не инерције заједно са усмереним вентилима високог{1}}пропорционалног протока, достижући вршне брзине убризгавања за мање од 25 милисекунди.
Помоћ за акумулатор азота:Интегрисани хидраулички акумулатори обезбеђују тренутни хидраулички проток током фазе пуњења, спречавајући смрзавање растопа у ултра-дебљинама зида (дебљина зида до 0,35 мм).
Паралелно кретање (истовремене радње):Независна хидраулична кола омогућавају истовремено отварање калупа, пластификацију и избацивање, смањујући укупно време циклуса за 15% до 30%.
Дизајн плоче високе-кутије{1}}кутије:Оптимизован дизајн плоче помоћу анализе коначних елемената (ФЕА) минимизира отклон под пуном силом стезања, обезбеђујући равномерну дистрибуцију напрезања у калупу и продужавајући век трајања калупа.
Затворена-Контрола притиска и брзине у кругу:Дигитални линеарни оптички енкодери и петље повратне спреге претварача одржавају{0}}притисак и регулацију положаја у реалном времену, потискујући блиц и кратке снимке.
Енергетски{0}}Ефикасна серво снага заједничке магистрале:Електро{0}}хидраулична серво технологија смањује потрошњу енергије за 30% до 50% у поређењу са традиционалним системима пумпи са променљивом запремином.
Принцип рада и конфигурација машине
-Брзо обликовање танких{1}} зидова захтева брзо пуњење пре него што растопљени полимер достигне температуру стакластог прелаза унутар танких шупљина.
Оперативни кораци тока посла
Пластификација: Полимерна смола улази преко резервоара и бурета, подвргавајући се{0}}смичном пластификацији великом брзином.
Повећање притиска: Хидраулички акумулатори се активирају да би обезбедили тренутно убрзање убризгавања.
Убризгавање шупљине: Пуњење великом{0}}брзином се дешава под надзором линеарног оптичког енкодера затворене{1}}петље.
Паралелне операције: Пластификација и хлађење се одвијају истовремено уз отварање калупа и избацивање дела.
Конфигурација језгра система
Стезна јединица:
Двоструки механизам на 5 тачака са чаурама од каљеног челика и аутоматским централизованим подмазивањем машћу.
Покретна плоча подржана линеарним водилицама како би се елиминисало нагињање плоче и мање хабање калупа.
Осетљиво коло за заштиту калупа ниског{0}}притиска за откривање-неизбачених делова пре закључавања.
Јединица за убризгавање:
Структура убризгавања са једним-или балансираним двоструким-цилиндаром која минимизира инерцију клипне масе.
Нитрирана или биметална цијев и завртањ (посебно у односу 22:1 до 24:1 Л/Д) дизајнирани за мешање са високим смицањем и брзу пластификацију.
Керамичке грејне траке са ПИД више-зонским температурним модулима који одржавају тачност цеви од +-1 степени Ц.
Хидраулика и контрола:
Наменски-контролер велике брзине (КЕБА / Тецхматион) са интерфејсом екрана на додир,-кривама у реалном времену и интерфејсом за податке индустрије 4.0 (Еуромап 63/77).
Систем за филтрирање уља под високим-притиском (3-микрона) са измењивачем топлоте уље-вода на температури уља.
Техничке предности
Схот-Доследност тежине:Прецизни серво вентили надгледају прелаз са притиска убризгавања на притисак задржавања у року од 1 мс, одржавајући варијацију масе испод +-0.1% у алатима са више-шупљина.
Смањено оптерећење алата за калупе:Крутост плоче спречава скретање у средини, одржавајући паралелно поравнање унутар 0,05 мм чак и под максималним оптерећењем стезања.
Брзи хидраулични одговор:Пропорционални вентили високог{0}}динамичког одзива скраћују кашњења хидрауличког сигнала, омогућавајући тренутно убрзање од 0 до 800 мм/с.
Продужени век трајања уља и компоненти:Алгоритми глатког успоравања избегавају хидрауличне ударне таласе, снижавају вршне температуре уља и чувају интегритет заптивке током дугих континуираних радњи.
Типичне апликације
|
Категорија апликације |
Таргет Цомпонентс |
Типична дебљина зида |
Репрезентативно време циклуса |
|
Амбалажа за храну и пиће |
Танких{0}}контејнера за млечне производе, ИМЛ каде за сладолед, шољице за пиће,{1}}евидентни затварачи |
0,35 мм - 0.80 мм |
2.0 s - 4.5 s |
|
Медицински потрошни материјал |
Врхови за пипете за једнократну употребу, петријеве посуде, епрувете за центрифугирање, бурад за шприцеве |
0,40 мм - 1.00 мм |
3.5 s - 6.5 s |
|
Електроника и прецизни делови |
Унутрашњи оквири мобилног телефона, микро{0}конектори, кућишта за тастатуру, лежишта за СИМ картице |
0,50 мм - 1.20 мм |
4.0 s - 8.0 s |
|
Логистика и роба широке потрошње |
Брзо{0}}затварање, танке-кутије за складиштење, прибор за јело за једнократну употребу |
0,50 мм - 1.50 мм |
3.0 s - 7.0 s |
Компатибилност материјала
Стандардна и опциона геометрија завртња прихвата широк спектар термопластичних смола:
Полипропилен (ПП):Смоле са високим протоком топљења (МФР 30 - 100) за танкозидну-паковање и контејнере.
Полистирен (ГППС / ХИПС):Кристално-прозирни прибор за јело, петријеве посуде и чврсте структуре кутија за паковање.
Полиетилен (ХДПЕ / ЛЛДПЕ):Чепови за пиће, затварачи и флексибилне каде са танким{0}}зинама.
Поликарбонат (ПЦ) и АБС:Високо{0}}прецизна електронска кућишта и јасне оптичке компоненте.
Полиетилен терефталат (ПЕТ):Наменске-подешавања за убризгавање преформе велике брзине (потребна је опциона-конфигурација мотора са великим обртним моментом).
Како одабрати и опције конфигурације
Избор тачне величине машине захтева балансирање тежине ударца, брзине убризгавања и силе стезања у односу на параметре дизајна калупа:
Смернице за димензионисање
Прорачун силе стезања: Израчунајте пројектовану површину дела укључујући канале клизача. Помножите са потребним притиском у шупљини (обично 500 - 800 бар за танкозидни-ПП/ПС).
Капацитет убризгавања и дужина протока: Проверите однос дужине протока и дебљине (однос Л/Т). Ако је Л/Т > 150:1, потребна је јединица за убризгавање велике брзине-са акумулатором.
Стопа пластифицирања: Уверите се да шраф може да поврати потребну масу сачме у оквиру расположивог временског периода хлађења без деградације растопа.
Модуларна конфигурациона матрица
Хидраулични акумулатор: Стандардни или проширени капацитет за екстремне Л/Т односе.
Премази за шрафове: хромирани-обрађени од биметалне легуре или волфрам карбида за материјале пуњене абразивним стаклом-или корозивне.
Контрола капије вентила: Интегрисани пнеуматски или хидраулички секвенцијални контролери вентила (4, 8 или 16 зона).
Интерфејс за аутоматизацију: Еуромап 67 / СПИ интерфејси за бочне-роботе за улазак,-системе за вађење на врху{3}} и ИМЛ аутоматизацију.
Јединице за издувавање ваздуха: вентили за избацивање ваздуха са више-круга за брзо испуштање делова.
Производња и контрола квалитета
Свака машина пролази кроз стандардизоване протоколе производње и верификације пре пуштања у фабрику:
Структурални интегритет и обрада:Оквири машина и плоче су ливени од високо-затезног нодуларног гвожђа (ГГГ50/КТ500) и ослобађају се од напрезања- термичким жарењем пре ЦНЦ обраде.
Следљивост компоненти:Критичне хидрауличне и електричне компоненте (нпр. Иукен/Рекротх вентили, Пхасе/Новатар серво мотори, Сцхнеидер електрика, КЕБА контролери) имају пуну серијску следљивост.
Поравнање и паралеле:Ласерски интерферометри верификују паралелност плоче и поравнање споне под условима нултог и максималног оптерећења.
Фабрички тест прихватања (ФАТ):Пре слања, свака јединица ради континуирани 48--часовни тест стабилности у сувом циклусу након чега следи тест оптерећења који реплицира циљне брзине убризгавања и радне притиске.
Прилагођавање и ОЕМ подршка
Пружамо прилагођена инжењерска решења за усклађивање интерфејса машине са постојећом фабричком аутоматизацијом и алатима:
Прилагођене конфигурације завртња:Специјализовани елементи за мешање, завртњи за баријеру и бурад са вентилацијом за специфичне адитиве или мастербатцхе.
Подешавање узорка плоче:Не-стандардни ЕУРОМАП/СПИ шаблони рупа, прилагођени пречници прстенова за лоцирање и продужена растојања дневног светла за калупе за наслагане слојеве.
Усклађивање боја и брендирање:Прилагођене завршне обраде боје, означавање клијената и специфичне конфигурације заштитних врата.
Ћелије за паковање кључ у руке:Потпуна интеграција укључујући дизајн калупа, робота за-бочни улазак{1}} велике брзине, расхладну машину за калупе, сушачу смоле и системе за контролу низводног вида.
Шта купци треба да обезбеде за понуду
Да бисте добили детаљан технички предлог и комерцијалну понуду, наведите следеће детаље пројекта:
Спецификације делова:3Д ЦАД датотеке (.СТЕП / .ИГЕС) или физички цртежи са димензијама, дебљином зида и тежином дела.
Тип смоле:Специфична класа полимера, МФР/МФИ датасхеет, и било који проценти пунила (нпр. талк, стаклена влакна).
Детаљи калупа:Број шупљина, димензије калупа (Д к Ш к В), укупна тежина калупа и тип клизача (систем хладних или врућих канала).
Циљно време циклуса и запремина:Потребан учинак по сату/дан и циљано време циклуса.
Помоћни захтеви:Потреба за роботском аутоматизацијом, вентилима за издувавање ваздуха, повлачењем језгра или усклађеношћу са чистом просторијом.
ФАК
П: Која је основна разлика између стандардне хидрауличне машине и{0}}машине велике брзине?
О: Машине велике{0}}брзине користе покретне делове са нижом-инерцијом убризгавања, помоћ акумулатора, већи капацитет пумпе/серво, пропорционалне вентиле са великим-одзивом и круте конструкције плоча за постизање брзине убризгавања до 800 мм/с у поређењу са 100 - 150 мм/с на стандардним машинама.
П: Како машина ради са деловима са танким{0}}зидовима без стварања блица?
О: Фласх се контролише преко серво вентила са високим{0}}одзивом који прелазе са контроле брзине на задржавање притиска у року од 1 милисекунде, у комбинацији са нултим- плочама са флексибилном кутијом које држе површине калупа паралелним под притиском стезања.
П: Да ли ова машина може да се интегрише са-системима за означавање калупа (ИМЛ)?
О: Да. Контролер има стандардне Еуромап 67 / Еуромап 73 интерфејсе и мапирање сигнала И/О потребно за синхронизацију ИМЛ роботике велике брзине-бочне{4}}уласке у оквиру циклуса краћих од 3 секунде.
П: Какво је одржавање потребно за{0}}механизам за пребацивање велике брзине?
О: Стезна јединица користи аутоматски централизовани систем за подмазивање са сензорима за праћење притиска. Све док се одржавају препоручени нивои масти и филтери за уље се мењају на сваких 4.000 радних сати, хабање клинова и чаура од каљеног челика је минимално.
П: Који параметри напајања су потребни?
О: Стандардне конфигурације подржавају 380В - 415В, 3-фазне, 50Хз/60Хз. Прилагођене конфигурације трансформатора за индустријске мреже од 200В, 220В или 460В доступне су на захтев.
Popularne oznake: машина за бризгање велике брзине за производњу високог циклуса, Кина машина за бризгање велике брзине за произвођаче, добављаче, фабрику у високом циклусу производње